
دانش روغنکاری
معرفی تکنیک های روغنرسانی و انالیز روانکار های صنعتی
دانش روغنکاری
معرفی تکنیک های روغنرسانی و انالیز روانکار های صنعتیمقدمهایی بر ادتیوهای مصرفی در روانکاری صنعتی - بخش چهارم: کاهندههای نقطه ریزش
در بخش های اول، دوم، و سوم این سلسله مقالات که به ترتیب به معرفی ادتیوهای آنتی اکسیدان و سپس به ادتیوهای بازدارنده خوردگی و در انتها به بهبودبخشهای شاخص ویسکوزیته اختصاص داشت، به معرفی این ادتیوهای مصرفی در روغنها و گریسهای صنعتی به همراه انواع آزمونها و استانداردهای ناظر بر آنها پرداختیم. در بخش چهارم این سلسله از مقالات در رابطه با ادتیوها، به معرفی انواع ادتیوهای کاهنده نقطه ریزش در انواع روغنها و گریسهای صنعتی خواهیم پرداخت.
جهت دسترسی به بخش های اول تا سوم این سلسله مقالات روی لینکهای زیر کلیک کنید:
- بخش آنتی اکسیدان ها (بخش اول)
- بخش بازدارندگی های خوردگی (بخش دوم)
- بخش بهبودبخشهای شاخص ویسکوزیته (بخش سوم)
1. مقدمه
نقطه ریزش که به همراه نقطه اشتعال و رسانایی گرمایی از جمله خواص ترموفیزیکی روغن به شمار میرود [1]، بنا به تعریف، عبارتست از حداقل دمایی که روانکار در آن همچنان قادر به جاری شدن بدون تمایل به تبلور یا لختگی بوده [1,3-6] و تغییر آن در کنار ویسکوزیته سینماتیک (ν) و ضریب نمودار ویسکوزیته-فشار (α) [2-4] میتواند بعنوان نشانهایی از تنزل کیفیت روانکار و نزدیک شدن آن به پایان عمر کاری تعبیر شود [3]. از آنجا که تفاوت بین نقطه ریزش و نقطه انجماد یک روانکار معمولا از 3°C تجاوز نمی کند [4]، بنابراین، نقطه ریزش در کنار ویسکوزیته سینماتیک میتواند معیار مهمی در تعیین رفتار سودهشناختی فیلم روغن در برودت باشد؛ مفهومی که با عنوان «سودهشناسی در سرما» شناخته شده و به مطالعه رفتار رئولوژیک و حتی رئو-الکتریک فیلم روغن در ناحیه تبادل تنش هرتزی میپردازد؛ یعنی شرایطی ترمودینامیک که دما پایین، فشار بالا، و جریان روغن هنوز برقرار است.
نقطه ریزش یکی از مهمترین خواص ترموفیزیک در مطالعه رفتار فیلم روغن در شرایط کاری دما-پایین، برش-پایین یا به اختصار: LTLS به شمار میرود. چراکه اغلب روانکارهای صنعتی معمول، شامل انواع روغنهای گیربکس اتوماتیک (ATF)، موتوری، هیدرولیک، و گیربکسی، از روغنهای پایه پارافینیک تشکیل شدهاند که حاصل پالایش نفت خام بوده و غالبا از هیدروکربنهای اشباع غیرآروماتیک تشکیل یافتهاند که در عین مقاومت عالی به اکسیداسیون، پایداری شیمیایی، و شاخص ویسکوزیته قابل قبول، از آنجا که سرشار از زنجیرههای خطی حاوی حداقل 14 اتم کربن بوده و در عرف مهندسی روانکاری به واکس (موم) معروفند، پمپپذیری چنین روغنهایی در برودت همیشه بخشی از نگرانیهای مهندسین روانکاری بوده است [5]. بدین منظور، لازمست در ترکیب شیمیایی روغنهایی که از روغن پایه مینرال پارافینیک در ساختار آنها استفاده شده از ادتیوهایی با عنوان عمومی «کاهندههای نقطه ریزش» یا به اختصار: PPD استفاده شود تا در دماهای خیلی پایین نیز روغن همچنان فاز مایع خود را حفظ کرده و تمایل به جریان یافتن با کمترین تنش برشی را داشته باشد. البته روانکارهای صنعتی نیز هستند که در ساختار آنها از روغنهای پایه سینتتیک یا مینرال نفتینک استفاده شده باشد که از آن جمله میتوان به روغنهای یخچال [5] یا روغن های صنعتی متشکل از PAO یا POE [7] اشاره کرد که مخصوص کار در شرایط فراسرد (کرایوژنیک) بوده و رفتار رئولوژیک آنها از شرایط LTLS تاثیر نمیپذیرد. بدیهی است که چنین روانکارهایی بینیاز از حضور افزودنیهای گروه PPD در ساختار خود هستند.
اساسا، کاهندههای نقطه ریزش یا PPD که از سالهای دهه 1930 وارد صنعت روانکاری شدند [5,7] متشکل از پلیمرهای محلول در روغنی هستند که باستثنای یک مورد از قرابت ویژهایی با بهبودبخشهای شاخص ویسکوزیته یا VII برخوردار بوده [8-11] و ماهیت عملکرد آنها در کنترل ویسکوزیته روغن در دماهای پایین (جایی که نرخ برش پایین و ویسکوزیته بالا است [2]) از طریق اخلال در روند تبلور واکس حاضر در ترکیب شیمیایی روغنهای پایه پارافینیک مینرال خلاصه میشود [10]. جدای از بازه دمایی سرد [12-13]، پلیمرهای عضو گروه PPD با بهبودبخشهای شاخص ویسکوزیته (گروه VII) در غلظت انحلال در روغن پایه و ساختار مونومرهای تشکیلدهنده آنها نیز اختلاف دارند. آنها که عمدتا از نوع کوپلیمرهای پلیآلکیلمتاکریلات هستند، ذاتا با پلیمرهای آکریلاتی بکار رفته در بهبودبخشهای شاخص ویسکوزیته متفاوتند؛ بطوریکه بازه وزن ملکولی PPDها معمولا بین 5,000~100,000 قرار داشته و کاملا با وزن ملکولی بهبودبخش های شاخص ویسکوزیته به میزان 50,000~1,000,000 کاملا متفاوت است [11,14]. کاهندههای نقطه ریزش امروزه بخش لاینفکی از فرمولاسیون روغنهای موتوری را تشکیل داده و بعنوان نمونه، به میزان 0.5% وزنی در ساختار شیمیایی روغن های موتوری SAE 10W30 کشاورزی (گرید STOU یا Super Tractor Oil Universal) [14] و در محدوده 0.1~0.5% در روغنهای موتور دیزل دریایی [15] حضور دارند.

شاید این سوال مطرح شود که چرا طی فرآیند پالایش نفت خام و تولید روغنهای پارافینیک، واکس (موم) بطورکامل از ساختار روغن پایه حذف نمیشود؟ واقعیت این است که مومزدایی از روغن پایه پارافینیک مستلزم پیچیدگی فنی بالایی است که منجر به افزایش قیمت محصول نهایی میشود. بنابراین، بعنوان راهکاری ساده و ارزان پلیمرهای PPD در روغن پایه واکسدار حل میشوند. با توسل به چنین راهکاری، نقطه ریزش روغن پایه پارافینیک که معمولا از -12°C پایینتر نمیآید [15-16]، در روغن موتور بهران پیشتاز SAE 20W50 به -27°C خواهد رسید [17]. در مقام مقایسه، نقطه ریزش در روغنهای پایه استر در بازه -30~-73°C قرار میگیرد که به معنی بینیازی روغنهای پایه استری به ادتیوهای PPD فارغ از انحلالپذیری و الگوی توزیع مناسب در حلال است؛ در عین حال روغن های سینتتیک PAO بدلیل ساختار عاری از واکس از نقطه ریزش پایینی در محدوده -18~-60°C برخوردارند [18]. ناگفته نماند که این اثربخشی ادتیوهای PPD تنها به روغنهای مینرال و برخی سینتتیکها (بدلیل انطباق قطبیت شیمیایی بعنوان تسهیلگر انحلال [19]) محدود شده و در ترکیب زیست روانکارها کارآیی پیشین خود را از کف میدهد؛ چراکه اصولا مکانیزم تبلور در دماهای پایین در چنین روغنهایی با انواع مینرال و سینتتیک متفاوت است [20] (از جمله نقاط ضعف ذاتی روغن های زیستی یا گیاهی می توان به نقطه ریزش بالا [22-23] و نقطه اشتعال پایین [22] اشاره کرد). ادتیوهای گروه VII، PPD، و آنتی اکسیدانها از نظر ساختار شیمیایی غیرقطبی محسوب میشوند [19-21]. از این رو، انحلال آنها در حلالی میسرتر محسوب میشود که از ترکیبی غیرقطبی (مانند انواع روغنهای مینرال و سینتتیکهایی مانند PAO) برخوردار باشند. بدیهی است که انحلال ادتیوهای غیرقطبی در حلالهای قطبی مانند انواع روغنهای زیستی (گیاهی، آبپایه، و...) به سادگی مینرالها نخواهد بود [19]. طی سالهای اخیر، روانپذیری روغنهای صنعتی مدرن در سرما اهمیتی روزافزون یافته است. از طرفی، بهرهگیری از روغنهای سبک در ساختار شیمیایی محصولات نهایی صنعت روانکاری بدلیل الزامات تبخیرپذیری ناظر بر استانداردهای ASTM D5800 و ASTM D5480 دیگر ممکن نیست. از آنسو، بکارگیری کاهندههای نقطه ریزش در روغنهای پایه پارافینیک با محدودیت همراه است؛ چراکه PPDها تنها روی برخی خواص عملکردی روانکار در سرما (مانند نقطه ریزش) اثرگذارند، ولی در مورد برخی دیگر (مانند CCS [4,21]) کارگر نیستند. بمنظور رفع این مشکل، تولیدکنندگان روغن پایه راهکنش (استراتژی)های مختلفی را در پیش گرفتهاند که از آن جمله میتوان به ایزومریزاسیون از طریق هیدروکراکینگ و بکارگیری روغنهای سینتتیک در نقش ادتیو اشاره کرد. در عین حال، باید به این نکته نیز دقت کرد که حضور الزامی برخی ادتیوهای قطبی مانند دیسپرسانتها در ساختار روغنهای موتوری موجب ناهمسازی شیمیایی چنین ترکیبات قطبی با خواص عملکرد در سرما خواهد شد [21]. پدیدهایی که با نام «تداخل ادتیوها (Additives Antagonism)» در صنعت روانکاری شناخته شده است و یکی از پیچیدهترین مکانیزمهای خرابی در روانکاری ماشینآلات محسوب میشود. از آنجا که هدف از این مقاله بررسی مکانیزم اثربخشی ادتیوهای گروه PPD بر رئولوژی روانکار در دماهای پایین است، بنابراین، پیش از معرفی اعضای این گروه از ادتیوها لازمست رفتار روانکار در دماهای پایین مورد بررسی اجمالی قرار گیرد. در همین راستا، بخش بعدی این مقاله به ارائه مقدمهایی بر رفتار سوده شناختی روانکار در سرما اختصاص دارد.
2. مقدمهایی بر سودهشناسی در سرما
همانطور که در بخش سوم از این مجموعه مقالات اشاره شد، شاخص ویسکوزیته یا VI از بهترین معیارها در تعیین شدت واکنشپذیری ویسکوزیته یک روغن در برابر نوسان دما محسوب میشود؛ بطوریکه هرچه یک سیستم روغن از VI بالاتری برخوردار باشد، واکنش نرمتری در برابر تغییرات دمایی (یعنی در هر دو بازه حرارتی گرم و سرد [4]) خواهد داشت [24]. اندازهگیری شاخص ویسکوزیته یک روغن در بازه دمایی 40~100°C انجام شده و فاقد تاثیرپذیری از تبلور واکس (موم) در دماهای پایین طی گزارشدهی مقدار آن فرض میشود [4]. این درحالی است که وجود واکس پارافینی با ساختاری خطی و اغلب حاوی ترکیبات شاخه دار پارافینی، ترکیبات نفتی، و گاه به مقدار اندک حاوی ترکیبات آروماتیک [25] در سیستم روغن و سایر فرآوردههای نفتی تاثیر مخربی بر رئولوژی آنها در سرما داشته و حتی پیشبینی رفتار روغن در دماهای پایینتر از نقطه ابری (شکلهای 1 و 2) براساس مدل رفتار غیرنیوتنی (چه با فرض تابعیت تنش برشی τ از نرخ برش γ و چه استقلال از آن [2]) را نیز با چالش مواجه میسازد [5].
در روانکاری، باور عموم بر آن است که روغن های مینرال سیالاتی نیوتنی بوده [5] و از این رو، تنش برشی در آنها در قبال نرخ برش بصورت خطی نمو می کند (نمودار شکل 1) [2]. رفتاری که با رابطه ریاضی قابل بیان است. این رابطه که برای نخستین بار توسط اسحاق نیوتن در سال 1686 مطرح شد، ویسکوزیته دینامیک η (برحسب Pas) را در عین تبعیت از فشار و دما (شکل 1 را ببینید) بعنوان پارامتری مستقل از نرخ برش γ (برحسب s-1) و عددی ثابت فرض کرده [2] و به تعبیری، ساده ترین بیان ریاضی از نحوه نمو تنش برشی τ (برحسب Pa) روغن در برابر فشار و دما است که البته از خطاهای مختص به خود برخوردار است که موضوع این مقاله نیست.

شکل 1: نمودار جریان نوعی یک روانکار تحت اثر فشار و دما [2]
مطالعات تجربی حاکی از آن است که معادله (1) برای روغن های مینرال مادامیکه دما بالاتر از نقطه ابری (Cloud point) آن روغن قرار داشته باشد، معتبر است (شکل 2) [5].

شکل 2: رابطه بین ویسکوزیته و دما برای یک روغن مینرال [5,26]
نقطه ابری، بنا به تعریف، دمایی است که در آن برخی از اجزای واکسی یک روغن مینرال شروع به تبلور کرده (واکسهای پارافینیک در حالت کلی به دو دسته درشت-بلور و ریز-بلور تقسیم میشوند [25]) و درون سیستم روغن (بعنوان حلال محیط بر این بلورها) رسوب کرده و در نتیجه به سیستم روغن ظاهری کدر میبخشد [5]؛ نقطه ابری براساس روش مندرج در استاندارد ASTM D2500 قابل اندازهگیری است [6]. از آنسو، روانپذیری (Fluidity) یک روغن پایه مستقیما تابعی از شاخص ویسکوزیته (VI)، نقطه ریزش، و ساختار واکس باقیمانده از فرآیند مومزدایی (شکل 3) محسوب می شود [4]. نقطه ابری که در شکل 2 مشخص شده، در واقع، منحنی رفتار رئولوژیک روانکار در برابر تغییر دما را به دو بخش قبل و بعد از خود تقسیم میکند: در محدوده بالای نقطه ابری (سمت راست نمودار)، ویسکوزیته روغن در تناسب با دما کاهش مییابد. حال آنکه در محدوده زیر نقطه ابری (سمت چپ نمودار، جایی که دمای کاری روغن به زیر نقطه ابری میرسد)، ویسکوزیته با شیبی تند و در پاسخ به کاهش دما، بالا و بالاتر خواهد رفت. اینجاست که انتخاب ترکیب شیمیایی موثر و مناسب در نقش ادتیو PPD میتواند به پیشبینی صحیحی از ویسکوزیته روغن در دماهای پایینتر از نقطه ابری آن منجر شده [5] و از ایراد خسارت در اثر عدم روغنرسانی به قطعات مکانیکی در سرما جلوگیری کند. فارغ از VI، از آنجایی که نقطه ریزش بعنوان دمایی در رئولوژی سرد مطرح است که در آن جریان روغن متوقف میشود [27]، وقوع آن وابستگی تام به طبیعت روغن مینرال داشته؛ بطوریکه در روغنهای مینرال پارافینیک، نقطه ریزش حاصل فرآیند تبلور واکس و در روغنهای مینرال نفتنیک، نتیجه افزایش ویسکوزیته است [27] که در ادامه به هر دو مکانیزم پرداخته خواهد شد.
روغنهای پایه مینرال طی فرآیند نسبتا پیچیدهایی از پالایش و پس از آن طی مراحل مختلف فرآوری از نفت خام بدست میآیند. این فرآیند پالایشی مستلزم جداسازی مواد مختلفی از نفت خام است که منجر به کاهش حجم ماده باقیمانده در فرآیند پالایش میشود؛ بطوریکه در نسل قدیم فرآیند پالایش و تولید روغن پایه مینرال که مربوط به پیش از قرن بیست و یکم (قبل از سال 2000) است، بمنظور تولید یک بشکه روغن پایه S100N~S130N به بیش از 23 بشکه نفت خام نیاز بود. این در حالی است که با ابلاغ استانداردهای زیست محیطی و کیفی نوین (موسوم به ILSAC GF-5) که الزامآور تبخیرپذیری پایینتر، اشباع بالاتر، و نقطه ریزش پایینتر از قبل است، تولیدکنندگان روغنهای پایه مینرال را ملزم به رویآوری به فرآیندهای پیچیدهتری در پالایش نفت خام تا حصول روغن پایه نموده است که به تولید روغن پایهایی گرانتر منجر خواهد شد؛ بطوریکه برای تولید همان بشکه از روغن پایه فوق الذکر به 94 بشکه نفت خام نیاز است [4] و این یعنی بیش از 300% افزایش نیاز به خوراک!

شکل 3: مقایسه ایی شماتیک از فرآیند تولید روغن پایه مینرال در دو نسل قدیم و جدید [4]
بعنوان یک قاعده کلی در تولید روغن پایه مینرال، فرآیند عصارهگیری با حلال که در تولید روغنهای پایه گروه یک API رایج است، بیشتر برای محصولات تقطیری مقرون به صرفه تلقی میشود که از شاخص ویسکوزیته بیش از پنجاه (VI ≥ 50) برخوردار باشند. اما، از آنجا که این گروه از روغنهای پایه بدلیل وفور پارافینهای-n از نقطه ریزش خوبی برخوردار نیستند [4,25]، معمولا طی مرحله مومزدایی با حلال از بدنه محلول جدا میشوند. با این وجود، فرآیند مومزدایی با حلال یک فرآیند کامل نیست و مقدار اندکی از واکس را در محلول تقطیری باقی میگذارد که رفع این مقدار پارافین باقیمانده تا حد زیادی با توسل به مومزدایی هیدروژنی (Hydro-dewaxing) ممکن است؛ چراکه طی این فرآیند، پارافینهای-n به پارافینهایی با نقطه جوشی پایینتر از محدوده نقطه جوش روغن تجزیه شده یا به ایزوپارافین تبدیل میشوند. بدین ترتیب، روغن پایهایی بدست می آید که از نقطه ریزشی پایینتر از قبل برخوردار است [4]. همانند نقطه ابری، نقطه ریزش نیز بصورت تجربی و با توسل به ابزار و وسائل آزمایشگاهی تعریف شده در استاندارد ASTM D97 قابل اندازه گیری است (شکل 4) [6]. جدول 1 مقایسه ایی از نقطه ریزش برای انواع گروه های روانکاری را ارائه کرده است:

شکل 4: شماتیکی از ساختار دستگاه اندازهگیری نقطه ریزش [6,28] (ابعاد نشان داده شده به میلیمتر است [28])
جدول 1: مقایسهایی از بازه دمایی سرد (نقطه ریزش) گروههای مختلف روانکار [4]

در عین اندازهگیری، نقطه ریزش برش های مختلف نفتی قابل محاسبه نیز هست که برای برخی مطالعات مهندسی تقریب خوبی را قبل از اندازهگیری بدست می دهد [29]. این رابطه در نسخه چاپی این مقاله نشان داده شده است. با پایینتر رفتن دمای کاری روغن و عبور آن از نقطه ابری (شکل 2) و ورود به محدوده رئولوژی سرد، بسته به ساختار و طبیعت روغن، وقوع یکی از دو رفتار رئولوژیک غیرنیوتنی (شامل رفتار مبتنی بر مدل بینگهام یا رفتار مبتنی بر افزایش غیرمنتظره ویسکوزیته) از آن مورد انتظار است. رفتار بینگهامی، بنا به تعریف، چیزی نیست جز عدم توانایی روغن در به جریان افتادن خودبخودی تحت شرایط کم برش که با رابطه ایی ریاضی قابل بیان است [5]. در واقع، مدل بینگهام تلاشی برای ارائه توصیفی خطی از وابستگی تنش برشی به نرخ برش یک سیال بحساب می آید [2] و به نوعی، بیانگر استحاله رفتار رئولوژیک روغن های مینرال پارافینیک از معادله (1) به معادله (3) با عبور از نقطه ابری نشان داده شده در نمودار شکل 2 طی حرکت دمای کاری به سمت چپ آن نمودار است. این استحاله رفتاری در نمودار شکل 5 به تصویر کشیده شده است:

شکل 5: شماتیکی از تغییر رفتار نیوتنی به رفتار بینگهامی تحت تاثیر تنش تسلیم τ0 [5-6]
روغنهای مینرال اغلب در شرایط دمایی سرد از جریان باز میایستند (جدول 1 را ببینید)؛ چراکه ذاتا حاوی ملکولهایی هستند که در سرما شروع به تبلور [5] براساس سه مکانیزم تشکیل هسته، رشد، و سپس تشکیل خوشه [25] میکنند. تشکیل هسته به شکل بشقابکهای دو بعدی است که در نهایت به ساختارهای سوزنیشکل سهبعدی ختم میشود (شکل 6 را ببینید). این ساختارهای سوزنی شکل به تدریج روی یکدیگر جمع شده و شبکهایی از بلورهایی در مقیاس نانو تشکیل میدهند که ملکولهای روغن را درون خود حبس کرده و با تکمیل ساختاری ژلهایی (شکل 7)، مانع از جریان یافتن روغن میشوند [5].

شکل 6: ساختار سوزنیشکل سهبعدی متشکل از بشقابکهای دوبعدی [5]
این فرآیند به «لختگی روغن (Oil gelation)» معروف بوده و منبع تامین تنش تسلیم τ0 آن ماتریس متشکل از موم-ژلی است که ملکولهای روغن را درون خود بدام انداخته است [5].

شکل 7: شبکه ژل متشکل از ساختارهای سوزنیشکل که ملکولهای روغن را حبس میکنند [5]
یکی از عمده مشکلاتی که رفتار بینگهامی روغنهای مینرال پدید میآورد، پدیده «تحمیل هوا (Air-binding)» [5-6,30] به جریان روغنی است که موتورهای خودرویی را تغذیه میکند. در زمان خاموشی موتور، روغن از مدار روغنرسانی تخلیه شده و به کارتر یا سینی روغن بازمیگردد. اما در شرایط دمایی سرد (بویژه بازه -5~-40°C [6])، توده متبلور از واکس درون روغن موتور شروع به تراکم و لختگی کرده و مانع به جریان افتادن خودبخودی روغن می شود. با استارت موتور در چنین شرایط سردی، انرژی مکانیکی لازم بمنظور درهم شکستن آن بلورهای ظریف و ریز و کشیدن روغن موتور از سوی پمپ به سمت فیلتر فراهم است که باعث مکیده شدن حجم اندکی از روغن حاضر درون فیلتر روغن و عزیمت آن به سمت موتور میشود؛ اما، اشکال قضیه آنجا عیان میشود که این حجم از روغن که فیلتر را ترک میکند با روغن حاضر در کارتر (منظور توده روغنی است که از سطح آزاد روغن درون کارتر تا قبل از صافی پمپ روغن وجود دارد [6]) جایگزین نشده و هوا جای آن را میگیرد (شکل 8 را ببینید). چراکه توده روغن حاضر در سینی روغن به ویسکوزیتهایی رسیده است (مطابق نمودار شکل 2) که عملا رفتار ژلهایی را تداعی کرده و ساختار شبکه بلوری آنچنان درهم تنیده شده است که انرژی مکانیکی پمپ روغن برای درهم شکستن این حصار و آزادسازی ملکولهای روغن کافی نیست [5]. شناسایی این پدیده و مکانیزم عملکرد آن به مطالعاتی بازمیگردد که طی سالهای دهه 1960 و 1970 انجام شده بود. هرچند، مطالعاتی که بعدها و در دهه 1990 انجام شد، رواج پدیده «تحمیل هوا» را اندک دانسته بود [6].

شکل 8: شماتیکی از «تحمیل هوا» به زنجیره مکش روغن از سطح آزاد کارتر تا قبل از پمپ [6]
با همه این تفاسیر، رفتار بینگهامی تنها واکنش غیرنیوتنی روغنهای مینرال به پایینتر رفتن دما از نقطه ابری نیست [5-6]. نه تنها روغنهای مینرال که تمامی سیالات با کاهش دما دچار افزایش ویسکوزیته شده و این افزایش تا بدانجا ادامه مییابد که آن سیال دیگر قادر به جریان یافتن یا مکیده شدن توسط پمپ نباشد. اینجاست که مفهوم دیگری در رئولوژی سرد مطرح میشود: نقطه ریزش وابسته به ویسکوزیته. این مفهوم که برای اولین بار در1967 مطرح شد، عبارتست از دمایی که در آن سیال تنها به دلیل ویسکوزیته بالا از جریان میافتد. نکته مهم آن است که نقطه ریزش وابسته به ویسکوزیته را نمیتوان با توسل به ادتیوهای PPD جابجا کرد [6]. در واقع، دومین رفتار غیرنیوتنی که با عبور از نقطه ابری در روغنهای مینرال رخ میدهد، افزایش غیرمترقبه ویسکوزیته است. اما چرا غیرمترقبه؟! علت این رفتار غیرقابل پیشبینی را میتوان در ناترازی الگوی تبلور ملکولهای واکس (موم) جستجو کرد [5]. پیشتر بیان شد که واکسهای پارافینیک به دو دسته درشت- و ریز- بلور تقسیم شده [25] و همین تنوع ساختاری مانع از هماهنگی آنها در طی مسیر تبلور منتهی به تشکیل خوشه میشود. در نتیجه، پایینتر رفتن دما از نقطه ابری موجب تشکیل شبکهایی از بلورهای نامتوازن و نامتجانس میشود. با این وجود، این شبکه بلورین در عین ناهمترازی، باندازه کافی از نظر هیدرودینامیکی قوی هست که از حرکت آزادانه ملکولهای روغن محبوس جلوگیری کند؛ مکانیزمی که منجر به افزایش ویسکوزیته روغن در روندی غیرقابل پیشبینی میشود. در چنین حالتی، روغن آنچنان سفت و لَخت است که بهیچوجه قابل پمپ کردن به موتور نیست و عملا روند تغذیه مدار روغنرسانی موتور کاملا دچار وقفه میشود. خبر خوب این است که ادتیوهای PPD قادر به حل هر دو مشکل ناشی از رئولوژی سرد هستند؛ یعنی تشکیل ساختار ژله ایی (رفتار بینگهامی روغن) و افزایش غیرمترقبه ویسکوزیته. اساس کار کاهنده های نقطه ریزش بر کنترل فرآیند تبلور واکس از دو طریق زیر است:
- تاخیر در تشکیل ماتریس واکس-ژل تا دماهای کاری پایینتر؛ یا
- کاهش سهم ذرات بلورین واکس در کنترل ویسکوزیته
بدین ترتیب، و با ورود ادتیوهای PPD به بازی رئولوژی سرد، روند رشد بلورهای سه بعدی واکس دچار اخلال خواهد شد [5].
3. انواع ادتیوهای کاهنده نقطه ریزش
سابقه ورود ادتیوهای PPD به صنعت روانکاری به سالهای آغازین دهه 1930 بازمیگردد [5,7]. تا قبل از آن، سه راهکار طبیعی برای کنترل تبلور واکس در روغنهای مینرال وجود داشت:
- استفاده از گرما: مانند روشن کردن آتش زیر کارتر (سینی) روغن یک خودرو؛ [5]

شکل 9: صحنهایی از روشن کردن آتش زیر تانکهای Panzer II توسط خدمه تانک ارتش آلمان طی عملیات بارباروسا (زمستان 1941) بمنظور راهاندازی تانک و جلوگیری از انجماد روغن موتور SAE 50 آنها (شکل 9 با توسل به ابزار هوش مصنوعی تهیه شده و صحنهایی واقعی نیست. واقعیت، اما، آن است که خدمه تانکهای آلمانی که از موتورهای بنزینسوز بهره میبردند، از آتشدانهای مخصوصی، به آلمانی: Feldkocher، بمنظور آتشافروزی زیر سینی روغن تانکهای خود در طول شب استفاده میکردند تا از یخزدگی روغن موتور جلوگیری کرده و برای اوایل صبح آماده نبرد باشند. تانکهای T-34 شوروی، اما، چنین مشکلی نداشتند؛ چراکه از موتور دیزلی و سیستم روغنرسانی متناسب با برودت استخوانسوز روسیه بهره میبردند.)
- افزودن نفت سفید به روغن با هدف بهبود حلالیت آن؛ یا
- بکارگیری مواد معدنی طبیعی مانند واکسهای ریزبلور یا رزین آسفالت
هرچند راهکارهای فوق هرکدام تاحدودی موثر بودند، اما دامنه کاربرد آنها تنها به یک یا دو مورد محدود میشد و به باقی مشکلات قابل تعمیم نبود. چنین محدودیتهایی باعث شد تا در 1931 مطالعات پراکندهایی در زمینه شناسایی انواع کاهندههای نقطه ریزش در میان متخصصین شیمی ملکولی شکل بگیرد که منجر به معرفی نفتالِنهای آلکیلی (Alkylated Naphthalenes) بعنوان یکی از نخستین ادتیوهای PPD با ساختار هیدروکربنی شد. مطالعات ادامه داشت تا در 1937، شرکت امریکایی Rohm & Haas (این برند از سال 2009 به بعد توسط DOW Chemical خریداری شد و اکنون محصولات این کمپانی مانند Acryloid که موضوع این مقاله است با همان دانش فنی، ولی تحت نام تجاری DOW به بازار عرضه میشود) دست به معرفی پلیآلکیل متاکریلاتها بعنوان نخستین کاهنده نقطه ریزشی زد که از ساختاری پلیمری بهره میبرد. اقدام Rohm & Haas از آنجهت مهم بود که هرچند تا اوایل دهه 1930 چندین ادتیو PPD سینتتیک به جامعه علمی آن روزگار معرفی شده بودند، اما، کاهندههای نقطه ریزش پلیمری برای اولین بار توسط Rohm & Haas در مقیاس تجاری در دسترس قرار گرفتند که شامل گروه متنوعی از پلیمرها (شامل اکریلاتها، اکریلات استایرن، آلفااُلفینها، اتیلن/وینیل استاتها، آلکیل متاکریلاتها، اُلفین/مالئیک انیدریدها، استایرن/اکریلاتها، استایرن/مالئیک انیدریدها، و وینیل استات/فوماراتها) میشدند که همگی براساس اصول مشابهی کار میکردند. ساختار کاهندههای نقطه ریزش شباهت زیادی به «شانه» دارد. در این ساختار شانهایی-شکل که شماتیکی دوبعدی از آن در شکل 10 به نمایش درآمده است، زنجیره طویل جانبی از واکس (موم) به زنجیرههای جانبی پلیمر اضافه شده و فضای باقیمانده نیز توسط زنجیرههای کوتاه جانبی خنثی (زنجیرههای غیرمومی) پر میشود [5].

شکل 10: شماتیک دوبعدی از ساختار شانهایی-شکل ادتیوهای PPD [5-6]
زنجیرههای طویل مومی محلول در روغن ذاتا قادر به برهمکنش با موم درون روغن متناسب با طول زنجیره جانبی هستند که میتوانند خطی یا شاخهدار بوده و در مورد PPDها باید حداقل دارای 14 اتم کربن باشند تا قادر به برهمکنش با موم حاضر در سیستم روغن باشند. از آنسو، زنجیرههای جانبی خنثی نیز که در روغن محلول بوده و از نظر واکنشی خنثی محسوب میشوند، نقشی جز رقیق کنندههایی نجیب نداشته و هدف از آنها کمک به کنترل زنجیره برهمکنش با تودههای موم است. در عین حال، از آنجا که موم بطور طبیعی از زنجیرههای ملکولی با طولهای متفاوت تشکیل شده است، باید امکان بهرهگیری از الگوی توزیعی مشخص از زنجیرههای جانبی با طولهای مختلف بمنظور دستیابی به بهترین رژیم برهمکنش با واکس سیستم روغن وجود داشته باشد. برخلاف تصور غالب، در PPDها وزن ملکولی زنجیره اصلی پلیمر تاثیر اندکی بر کیفیت عملکرد آن دارد؛ هرچند، همین وزن ملکولی ظاهرا بلاتاثیر نباید از مقدار کمینهایی پایننتر بیاید؛ چراکه عملا PPD را از حیز انتفاع ساقط خواهد کرد. نمای سه بعدی از ساختار شانهایی شکل یک PPD نوعی (مسبوق به شماتیک دوبعدی شکل 10) در شکل 11 نشان داده شده است [5].

شکل 11: نمای سهبعدی از ساختار شانهایی-شکل یک PPD نوعی [5]
پیچه طویلی که با رنگ روشن در شکل 11 قابل مشاهده است، در واقع، زنجیره اصلی پلیمر تشکیلدهنده PPD را نمایندگی کرده و قطعات زیگزاگی-شکل تیرهرنگ متصل بدان بیانگر زنجیرههای کوتاه جانبی هستند که طی فرآیند تبلور PPD همگام با بلورهای واکس روغن در لبههای بشقابکهای دوبعدی تشکیل هسته به تبلور رسیده (شکل 12) ولی در ادامه، از تشکیل ساختار سهبعدی سوزنی شکل جلوگیری میکنند (شکل 13) [5].

شکل 12: تبلور زنجیره های کوتاه تشکیل دهنده PPD همگام با تبلور واکس [5]

شکل 13: ممانعت PPD از تشکیل شبکه سه بعدی ژلی [5]
بدین ترتیب، با دخالت زنجیرههای کوتاه به نمایش درآمده در شکلهای 10 و 11 در روند طبیعی تبلور واکس روغنهای مینرال، از تکمیل روند تبدیل بشقابکهای دوبعدی به ساختارهای سوزنی-شکل سهبعدی و برپایی شبکهایی از بلورهای نانومقیاس بدام اندازنده ملکولهای روغن جلوگیری شده و بلورهای واکس را بصورت ذراتی بلورین و پراکنده در سرتاسر جریان روغن حفظ میکند تا پمپپذیری روغن همچنان تا دماهایی پایینتر از نقطه ریزش طبیعی روغن تضمین شود. آنچه در این میان نباید مغفول بماند، شدت برهمکنش بین موم و زنجیرههای جانبی آلکیلی است که تابعی از تنوع و تعدد این زنجیرهها بوده و با شاخصی بنام WIF (Wax Interaction Factor) تعریف میشود. این شاخص، در واقع، روشی در طبقهبندی کیفیت عملکرد PPDها براساس اقتضای طبیعت مومی آنها محسوب میشود (نمودار شکل 14 را ببینید). به بیان دیگر، شاخص WIF نمایانگر تعداد زنجیرههای جانبی مومی حاضر در ترکیب ساختاری یک PPD نوعی و تمایل و استحکام آنان در برهمکنش با موم است. با این تفسیر، پرواضح است روغنی با واکس اندک قاعدتا باید با کاهنده نقطه ریزشی بهترین واکنش دهی را داشته باشد که از شاخص WIF پایینی برخوردار باشد؛ و برعکس. در همین راستا، شگفتآور نخواهد بود که بمنظور تامین نیاز به اصلاح نقطه ریزش روغنهای مختلف با مقادیر متفاوتی از واکس، انواع مختلفی از یک PPD با شاخص WIF متفاوت در دسترس باشند [5].

شکل 14: نمایه ایی از کیفیت عملکرد یک ادتیو کاهنده نقطه ریزش برحسب غلظت انحلال آن در روغن با رنگ های مختلف [5]
همانطور که پیشتر بیان شد، ادتیوهای گروه PPD بمنظور غلبه بر آثار و نتایج ناشی از انجماد هیدروکربنهای باقیمانده از فرآیند مومزدایی در روغن (شامل واکسها، پارافینها، و سِرِزینها) و در عین حال، پایین آوردن دمای روانپذیری روغن بدان اضافه میشوند. ناگفته نماند که PPDها نمیتوانند مانع تبلور پارافینها و سرزینهای باقیمانده در روغن شوند؛ اما قادرند از درهمتنیدگی آنها جلوگیری کرده و در دماهایی پایینتر همچنان روغن را پمپپذیر نگهدارند. از آنسو، باید توجه داشت که نقطه ریزش یک سیستم روغن بعنوان یک محصول نهایی اساسا بیشتر تحتتاثیر نقطه ریزش روغن پایه آن قرار دارد. به همین دلیل، ادتیوهای PPD اصالتا باید از پلیمرهای محلول در روغنی تشکیل شده باشند که توان ایفای نقشی دوگانه (یعنی هم بعنوان بهبودبخش شاخص ویسکوزیته و هم در مقام کاهنده نقطه ریزش) داشته و بهترین اثربخشی آنها در غلظتی حدود 0.5% وزنی سیستم روغن (بعنوان محصول نهایی) حاصل میشود [10]. از آنجا که هر دو گروه ادتیوهای VII و PPD در یک گروه از ادتیوهای کنترل رفتار رئولوژیک روغن قرار میگیرند [9]، بنابراین عجیب نیست که روغنساز خود را ملزم به استفاده از پلیمرهای جداگانه بمنظور بهبود شاخص ویسکوزیته روغن خود در هر دو محدوده رئولوژی گرم و سرد (نمودار شکل 2) نداند.
بدین ترتیب، همانند بهبودبخشهای شاخص ویسکوزیته، ادتیوهای PPD نیز شامل دو گروه از پلیمرهای محلول در روغن زیر میشوند:
- پلیمرهای اُلِفینپایه، شامل OCPها، PIBها، و کوپلیمرهای SBR و SIP؛
- پلیمرهای اِستردار، شامل PMAها و SPEها
که خواص و کاربردهای هریک در جدول 2 بخش سوم از همین سلسله مقالات قابل دستیابی است [24].
از میان ترکیبات شیمیایی که اوایل دهه 1930 و برای اولین بار بعنوان کاهنده نقطه ریزش در روغنهای صنعتی بکار رفتند میتوان به محصولات کندانسی از پارافینهای کُلرینه شده با نفتالِن (موسوم به Paraflow) با فنول اشاره کرد. ترکیباتی چون تترا-آلکیل فنیل فتالات و بیس-(تترا-آلکیل فنیل) فتالات نیز که بعدها به این جرگه اضافه شدند، از جمله کاهندههای نقطه ریزش قدیمی و منسوخ محسوب میشوند. در این میان، اما، با قاطعیت میتوان گفت که پلیمتاکریلاتها (PAMA) با نامهای تجاری Acryloid، Plexol، Viscoplex [10,31]، Garbacryl، و غیره به همراه پلیآلکیل آکریلاتها (با نام تجاری Glissoviscal) بیشترین رواج را در میان روغنسازان دارند [10]. جدول 2 در این زمینه اطلاعات بیشتری از تولیدکنندگان مطرح کاهندههای نقطه ریزش معمول در حوزه دمایی -40°C را ارائه داده است:
جدول 2: تولیدکنندگان مطرح کاهندههای نقطه ریزش در حوزه دمایی -40°C

جدول 2 بیانگر این حقیقت است که صنعت ادتیوهای کاهنده نقطه ریزش بر پایه دو فلسفه کاملا متفاوت شکل گرفته است: شرکتهای اروپایی و امریکایی مانند Evonik، Clariant، BASF و Infineum با سرمایهگذاری کلان روی کنترل دقیق معماری مولکولی (مانند پلیمریزاسیون یک سویه، توزیع باریک وزن مولکولی و ساختارهای شانهای) توانستهاند پلیمرهایی با کارایی فوقالعاده در دماهای بسیار پایین تولید کنند که مکانیزم عملکرد آنها بر اساس اختلال در شبکهسازی کریستالهای موم از طریق جذب انتخابی روی لبههای کریستال است. در این میان، داستان Evonik از بقیه جالبتر است؛ تمایز اصلی Evonik در این است که در محصولات آن از پلیمریزاسیون کنترلشده استفاده شده که امکان تولید پلیمرهایی با وزن مولکولی یکنواخت و توزیع باریک را فراهم میکند. این موضوع باعث میشود رفتار رئولوژیک روغن در سرما قابل پیشبینیتر و پایدارتر باشد.
در مقابل، شرکتهای آسیایی (چین، هندوستان، و ژاپن) با رویکردی متفاوت، عمدتا از پلیمرهای PMA و EVA با درجه کیفی نسبتا پایین استفاده میکنند که گرچه باندازه نمونههای اروپایی پیشرفته نیستند، اما با قیمت رقابتی و کارایی قابل قبول، بازارهای عظیم در حال توسعه را تامین میکنند. شرکتهایی مانند Nynas و TotalEnergies، اما، با بهرهگیری از خواص ذاتی پایههای نفتنیک، مسیر سومی را انتخاب کردهاند که در آن نیاز به پلیمرهای PPD کمتر است. چنین رویکردی نشاندهنده تنوع استراتژیک در این صنعت است.
در نهایت، این تقسیمبندی جهانی نه تنها بد نیست، بلکه نشاندهنده یک اکوسیستم سالم و همپوشان است؛ بدین ترتیب، همزمان که شرکتهای پیشرفته با فناوریهای های-تک مرزهای دانش را جابجا میکنند و راهکارهایی برای دماهای بحرانی (مانند -60°C) ارائه میدهند، بازیگران آسیایی با تولید انبوه محصولات مقرونبهصرفه، نیازهای روزمره صنعت خودروسازی و روانکاری جهان را با قیمت مناسب برآورده ساخته و همین تعادل است که دسترسی جهانی به روانکارهای باکیفیت را در تمام سطوح قیمتی تضمین میکند. جدول 3 شامل تولیدکنندگان مطرح حوزه های-تک (حوزه دمایی -60°C) است:
جدول 3: تولیدکنندگان مطرح کاهندههای نقطه ریزش در حالت های-تک (حوزه دمایی -60°C)

جدول 3 بیانگر آن است که بازار ادتیوهای کاهنده نقطه ریزش به دو اکوسیستم کاملا متفاوت تقسیم شده است که هر کدام راهبردهای متمایزی را براساس بضاعتهای فناورانه و الزامات ژئوپلیتیک خود اتخاذ کردهاند. در بازه دمایی -40°C، شاهد رقابت شدید بین شرکتهای پیشرو اروپایی و آمریکایی (مانند Infineum، BASF، و Evonik) با بازیگران نوظهور آسیایی (چین و هندوستان؛ البته با فاکتورگیری از ژاپن بعنوان قطب صنعتی قدیم در آسیا) هستیم؛ در حالی که غربیها با تکیه بر شیمی پلیمرهای پیشرفته و پایداری شیمیایی بالا، بر کیفیت و دوام محصول متمرکزند، کشورهایی مانند چین و هندوستان با بهرهگیری از فناوریهای ارزان و تولید انبوه، سهم بازارهای در حال توسعه و روسیه را با قیمت رقابتی تصاحب کردهاند که این تنوع، دسترسی جهانی به روانکارها را تضمین کرده و پدیدهای مثبت محسوب میشود. اما در بازه دمایی -60°C و پایینتر، ورق برمیگردد! چراکه در این بخش از بازار انحصار کامل فناوری تولید در دست غولهای شیمیایی امریکایی و اروپایی (مانند ExxonMobil، Eastman و Nyco) قرار میگیرد. این انحصار شگفتآور نخواهد بود وقتی بدانیم ورود به این حوزه های-تک مستلزم دانش عمیق شیمی سنتتیک استرها و سرمایهگذاری کلان در امر تحقیق و توسعه است که خارج از توان بازیگران نوظهوری است که پیشتر اشاره شد. چراکه در بازه دمایی پایینتر از -60°C دیگر افزودن ادتیوهای کاهنده نقطه ریزش با تکیه بر فناوری معمول به روغن راهحل مؤثری نیست؛ بلکه ذات مولکولی روغن پایه باید از ابتدا استحکام برودتی داشته باشد. این واقعیت، شرکتهای پیشرو را بسمت توسعه پایههای سینتتیک با ساختارهای مولکولی خاص سوق داده است: از دیاسترها و ترکیبات پلی اُلفینیک که بواسطه ساختار شاخهای از تشکیل شبکه کریستالی جلوگیری میکنند، تا سیلوکسانهای دارای پیوندهای انعطافپذیر Si-O-Si و بالاخره PFPE که در محصولات تولیدی Chemours (معروف به Krytox) به اوج خود رسیده و حتی در -80°C نیز سیال باقی میماند. نکته قابل تأمل، انحصار تقریبا کامل این بازار توسط شرکتهای امریکایی و اروپایی است. غیبت بازیگران چینی و هندی نشاندهنده فاصله فناورانه قابل توجه و همچنین موانع ورود (شامل دانش فنی پیشرفته، سرمایهگذاری سنگین در تحقیق و توسعه، و اخذ تاییدیههای سختگیرانه هوافضایی و فراسرد یا کرایوژنیک) در این حوزه فوقتخصصی است. این تقسیمبندی نشان میدهد که کشورها بنا به بضاعت علمی و اهداف راهبردی خود در عرصه تجارت بینالملل، مسیرهای متفاوتی را انتخاب کردهاند: آسیاییها با تسخیر بازار عمومی و قیمت مناسب، نیازهای عامه را برطرف میکنند و غربیها با حفظ انحصار فناورانه، امنیت ملی و پیشرفت صنعتی خود را تضمین میکنند؛ ترکیبی که در نهایت منجر به اکوسیستمی پویا و مکمل در سطح جهانی شده است.
با توجه به چنین وضعیتی در تقسیمبندی بازار به دو بخش عمومی (قیمتمحور) و پیشرفته (فناوریمحور)، جایگاه ایران در زمینه ادتیوهای کاهنده نقطه ریزش (PPD) را میتوان در مرز بین دو دنیا، اما با تمایل زیاد بسمت خودکفایی در بخش عمومی/قیمتمحور توصیف کرد. در بازه دمایی -40°C، جایگاه ایران بیشتر با عنوان تولیدکنندهایی نوظهور و در حال رشد توصیفپذیر است. چراکه شرکتهای دانشبنیان ایرانی و واحدهای تولیدی زیرمجموعه پتروشیمیها، موفق به بومیسازی فناوری تولید برخی کاهندههای نقطه ریزش مبتنی بر پلیمرهای PMA و EVA شدهاند. این بهترین نقطه آغازین در بومیسازی فناوری تولید این دسته از ادتیوهای روانکاری است؛ زیرا این ادتیوها فناوری پیچیدهای نداشته و بیشتر بر پایه پلیمریزاسیونهای شیمیایی متوسط استوارند. ایران با توجه به فراوانی و سهولت دسترسی به انواع مواد اولیه پتروشیمیایی، قابلیت خوبی در تولید ساختارهای مولکولی اولیه دارد که عمدتا برای تامین نیاز داخلی در زمینه روغن موتورهای خودرویی (با قابلیت عملکرد طی زمستانهای مختص اقلیم معتدل فلات ایران) و برخی روغنهای صنعتی مصرف شده و وابستگی صددرصدی به واردات گریدهای پایین و متوسط کاهندههای نقطه ریزش را مرتفع میسازد. اما در بازه دمایی -60°C که بازه دمایی های-تک و مختص مصارف خاص محسوب میشود، ایران در این بخش هنوز در جایگاه یک واردکننده خالص و مصرفکنندهایی تام قرار دارد. چراکه این حوزه نیازمند دسترسی به پایههای سنتتیک استر پیشرفته و دانش شیمی پیچیده است که انحصار آن در دست چند شرکت غربی است. در عین حال، حتی با وجود دسترسی کافی و اکتساب دانش فنی لازم، نیاز به این دسته از ادتیوها در میان صاحبان صنایع هوافضا و نیروهای مسلح ایران محدود بوده و پاسخ به همین نیاز اندک نیز با واردات یا تولید محدود در مقیاس آزمایشگاهی قابل رفع و رجوع است. بطور خلاصه، وضعیت امروز ایران در میان تولیدکنندگان مطرح کاهنده های نقطه ریزش روغن و گریس را می توان با وضعیت ده سال پیش چین و هندوستان مقایسه کرد. بدین مقصود که ایران توانسته است در حوزه گریدهای پایین و متوسط PPD جای پای خود را محکم کند و از واردات بکاهد؛ اما، در حوزه های-تک ادتیوهای PPD همچنان نیازمند واردات است. این وضعیت هوشمندانه است. زیرا ایران بجای تلاش بیهوده برای تولید تمام گریدها (با توجه به هزینههای سرسامآور)، تمرکز خود را روی بومیسازی ادتیوهایی گذاشته است که بیشترین حجم مصرف را دارند. این کار باعث صرفهجویی ارزی زیادی میشود. برای ادتیوهای بسیار خاص (مصرف در صنعت هوافضا و کاربردهای فراسرد) نیز فعلا خرید خارجی یا تولید آزمایشگاهی راهکار منطقیتری است تا تلاش برای تولید انبوه بدون اتکا به زیرساخت.
جایگاه ایران در صنعت ادتیوهای کاهنده نقطه ریزش را میتوان در مرحله گذار از وابستگی مطلق به خودکفایی راهبردی در گریدهای عمومی PPD توصیف کرد. در بازه دماهای استاندارد و متوسط (تا -40°C)، که بیشترین مصرف را در روغنموتورهای خودرویی و صنعتی کشور دارد، ایران موفق شده است با تکیه بر دانش بومی و پتانسیلهای صنعت پتروشیمی، فناوری تولید پلیمرهای آکریلات و کوپلیمرهای اتیلن-وینیل استات را بومیسازی کند. شرکتهای دانشبنیان داخلی اکنون قادرند کاهنده های نقطه ریزشی با کیفیت قابل رقابت تولید کنند که این امر نه تنها تامینکننده نیاز کارخانجات روغنسازی داخلی است، بلکه با کاهش وابستگی به واردات، امنیت عرضه محصولات روانکار در فصول سرد سال را نیز تضمین کرده و از خروج ارز جلوگیری میکند. در نهایت، راهبرد ایران در این صنعت مشابه الگوی کشورهای در حال توسعه قدرتمند مانند چین یا هندوستان است؛ یعنی تمرکز بر تسخیر بازار داخلی در گریدهای پرتقاضا و عمومی با قیمت رقابتی، در عین حفظ اتصال به بازیگران جهانی برای محصولات متکی به فناوریهای بسیار خاص و استراتژیک. این رویکرد واقعگرایانه باعث شده تا ایران در تامین نیازهای عمومی ناوگان حملونقل و صنعت خودکفا شود؛ اما، برای دستیابی به مرزهای دانش در زمینه PPDهای فراسرد، نیازمند سرمایهگذاریهای بلندمدت تحقیق و توسعه و انتقال فناوری است تا قادر به پر نمودن فاصله موجود بین تولید عمومی و فناوریهای پیشرفته باشد.
4. آزمونهای مرتبط با صحتسنجی کارایی کاهندههای نقطه ریزش
همانگونه که در بخش 2 مقاله حاضر بیان شد، روغنهای مینرال با قرارگیری در معرض سرما رفتاری غیرنیوتنی را از خود اظهار کرده و از این رو، هیچ آزمونی نیست که به تنهایی قادر به ارائه تصویری شفاف از نحوه عملکرد یک سیستم روانکار مینرال طی بازه عملکردی سرد باشد. بنابراین، آزمونی در پیشبینی روند رشد بلورهای موم جامع و مانع محسوب میشود که دربرگیرنده این سه پارامتر باشد:
- نقطه پایانی عملکرد برودتی: عبارتست از پایینترین نقطه دمایی که در آن فرآیند تبلور توده موم تکمیل میگردد. این دما از آن جهت حائز اهمیت است که طبیعتا ملکول های واکس در یک دما متبلور نمیشوند؛ بنابراین، تعیین نقطه دمایی که پایانی بر تکمیل فرآیند رشد کریستالهای موم باشد کاملا ضروری است.
- پروفایل سرمادهی: این پروفایل شامل سرعت کاهش دما بعنوان عاملی تاثیرگذار بر روند رشد بلورها و زایش بلورهای تازه است که در تعیین تعداد بلورهای تشکیل یافته و ابعاد نسبی آنها نمایانگر میشود. از این رو، تعیین جزییات سیکل دمایی منجر به این سرعت تبرید در تعیین تعداد بلورهای واکس در هر مرحله از سیکل دمایی و رسیدن به درک شفافی از روند رشد بلورهای واکس در روغن حیاتی است.
- نرخ برش پایین: با توجه به شکنندگی و ظرافت ساختاری شبکههای بلورین موم، تعیین کمترین نرخ برشی که منجر به تخریب شبکه کریستالیزه مومی نشود، عاملی موثر در فهم رفتار رئولوژی سرد یک روانکار بشمار میآید.
با چنین تفاسیری، آزمون تعیین نقطه ریزش روغن که در استاندارد ASTM D97 (معادل با DIN 51597 آلمان، JIS K2269 ژاپن، و AFNOR T60-105 فرانسه [32]) بعنوان یکی از معروفترین و رایجترین معیارهای تعیین کیفیت و مطالعه رفتار رئولوژی روانکار از سالهای دور محسوب میشود، بدلیل سرعت رشد بالا و غیرواقعی رشد بلور در روغن حائز شرایط فوق نبوده و آزمونی جامع و مانع بشمار نمیآید؛ چراکه طی این آزمون شیب تند سرمادهی (جدول 4 و نمودار شکل 13 را ببینید) اجازه تکمیل فرآیند تبلور را به توده موم حاضر در نمونه روغن نمیدهد. با این وجود، روش آزمون ASTM D97 را هنوز هم می توان ابزاری قابل اعتماد در کنترل کیفیت انواع روانکار دانست. هرچند آزمون نقطه ریزش پایستار یا نقطه ریزش تطویلی روش واقعگرایانهتری در تعیین نقطه ریزش نسبت به نسخه امروزه این استاندارد بود، اما، سیکل کاری 7 روزه آن در نهایت موجب کنار گذاشته شدن آن شد [5]. جدول 4 مقایسهایی از چهار روش آزمون رایج در مطالعه رفتار رئولوژیک روغن در سرما را نمایش داده است که شامل روشهای آزمون تعیین نقطه ریزش (مطابق ASTM D97)، تعیین دمای پمپپذیری روغن (مطابق ASTM D3829)، مطالعه رفتار رئولوژیک روغن بروش CCS (تعریف شده در ASTM D4684)، و در نهایت، آزمون رفتار رئولوژیک روغن در سرما (مطابق ASTM D5133) بوده و مقایسهایی از نتایج هریک در قالب نمودار شکل 15 مسبوق به جزییات درج در این جدول نشان داده شده است.
جدول 4: مقایسه روشهای آزمون رئولوژی سرد [28,30,33-34]


شکل 15: مقایسه ایی از روش های آزمون تعیین رفتار رئولوژی سرد روانکار مسبوق به جزییات جدول 4 [5]
چهار روش آزمون استاندارد نمایان در جدول 4 همگی بنحوی به ارزیابی عملکرد محصولات نفتی، به ویژه روانکارها، در بازه رئولوژی سرد میپردازند؛ اما هریک جنبه متفاوتی از رفتار رئولوژیک روغن را در بازه دمای عملکردی سرد مورد سنجش قرار داده و سطوح مختلفی از جزئیات را گزارش میدهند. در این راستا، ASTM D97 بعنوان یک روش آزمون کلاسیک و پایه، نقطه ریزش روانکار را تعیین کرده و دیدی اولیه و کلی از رفتار رئولوژیک آن روانکار در بازه دمایی سرد ارائه میدهد. با این وجود، روش آزمون ASTM D97 توانایی واقعی روغن برای پمپاژ در یک مدار روغنرسانی (اعم از خودرویی یا ...) در دماهای بسیار پایین را بطور کامل و جامع منعکس نمیکند؛ زیرا عوامل دیگری مانند تنش تسلیم نیز در رفتار رئولوژی روغن دخیلند که در این روش آزمون دیده نمیشوند. از آنسو، روش آزمون استاندارد ASTM D3829 با معرفی مفهوم «دمای پمپاژ مرزی یا BPT» تلاشی است برای پرکردن این شکاف و پیشبینی پمپپذیری روغن در آن بازه دمایی خاص با تمرکز بر کاربرد عملی در مدار روغنرسانی موتور. در ادامه، استاندارد ASTM D4684 با تکیه بر مفهوم CCS دو پارامتر حیاتی دیگر را مستقیما اندازهگیری میکند: تنش تسلیم (بمنظور تعیین حداقل نیروی لازم برای شروع جریان) و ویسکوزیته ظاهری (بمنظور سادهسازی بیشتر در عین تطابق بیشتر با شرایط عملکرد واقعی استارت سرد موتور نسبت به ویسکوزیته سینماتیک که از پیچیدگی فیزیکی در اندازهگیری برخوردار است). این دو پارامتر اطلاعات بسیار دقیقتری در مورد رفتار رئولوژیک روغن در دماهای بسیار پایین و توانایی استارت خوردن موتور در سرما ارائه میدهند. در نهایت، روش آزمون تعریف شده در استاندارد ASTM D5133 با بهرهگیری از ویسکومتر بروکفیلد (شکل 16 را ببینید)، بر رفتار رئولوژیک سرد انواع روانکار تمرکز داشته و ویسکوزیته دینامیک را در دماهای پایین اندازهگیری میکند تا تصویری روشن از نحوه جریان روغن در مجاری باریک و قطعات موتور در یخبندان حاصل شود.

شکل 16: نمونه ایی از دستگاه آزمون ویسکومتری سرد ساخت Canon [36]
بنابراین، میتوان گفت که این چهار روش آزمون طیفی از معیارهای ارزیابی رفتار رئولوژی برودتی روغن را پوشش میدهند: از تعیین روانپذیری روغن (ASTM D97)، تا پیشبینی پمپپذیری (ASTM D3829)، سپس اندازهگیری دقیقتر خواص رئولوژیک سرد مانند تنش تسلیم به همراه ویسکوزیتههای ظاهری (ASTM D4684) یا صرفا اندازهگیری ویسکوزیته دینامیک (ASTM D5133).
5. منابع و مآخذ
بمنظور تدوین مقاله حاضر، علاوه بر تجربیات و مطالعات شخصی از 36 منبع معتبر نیز استفاده شده است که توصیه میشود جهت اطلاع از جزییات هریک از منابع بمنظور مطالعه بیشتر، به نسخه چاپی این مقاله در نشریه «نگهداری و تعمیرات در نفت، گاز، و پتروشیمی» مراجعه فرموده یا با آدرس http://www.netsanews.ir یا ایمیل آدرسهای netsanews@gmail.com یا info@netsanews.ir مکاتبه فرمایید.
مقدمهایی بر رده های مختلف کیفی روغن های موتوری براساس استاندارد API
1. مقدمه
انجمن نفت ایالات متحده امریکا (API یا American Petroleum Institute) در همراهی با انجمنهای آزمون و مواد (ASTM یا American Society of Testing & Materials) و مهندسان خودروی امریکا (SAE یا Society of Automotive Engineers) اقدام به طرح سیستمی بمنظور طبقهبندی روغنهای موتوری براساس الزامات عملکردی و دامنه کاربرد هریک در ساختارهای مختلف موتوری مبتنی بر مجموعهایی از آزمونهای استاندارد نموده است. این سیستم نامگذاری و طبقهبندی یکی از معتبرترین و پرکاربردترین نظامهای جهانی برای تعیین رده کیفی روغنهای موتور بنزینی و دیزلی است که بر اساس سطح عملکرد، فناوری ادتیوها و سازگاری با استانداردهای جدید طراحی ساختار و مکانیزم موتور و سکانسهای احتراق و تخلیه دود تدوین شده است. شناخت صحیح این طبقهبندی نه تنها برای متخصصین روانکاری و مهندسان نگهداری و تعمیرات در انتخاب روغن سازگار با شرایط کاری موتور و الزامات طراحی ضروری است، بلکه برای کاربران عادی وسایل نقلیه مختلف سبک و سنگین نیز حیاتی محسوب میشود؛ چراکه انتخاب نادرست رده کیفی میتواند موجب افت کارایی، افزایش استهلاک، و حتی آسیب جدی به موتور گردد. این سیستم، در واقع زبان مشترکی است میان تولیدکنندگان روغن، سازندگان موتور، و مصرفکنندگان نهایی که امکان ارزیابی علمی کیفیت محصول و انتخاب آگاهانه را فراهم میسازد.
سیستم رده بندی کیفی روغنهای موتور API که تکوین آن از 1955 شروع شد، از ساختاری آلفانومریک (حرفی-عددی) سه کاراکتری برخوردار است که از دو حرف انگلیسی که حرف اول آن S یا C به نشانه تناسب روغن موتور برای مصرف در موتورهای بنزینی یا دیزل و حرف دوم آن یکی از حروف الفبای انگلیسی از A تا Z است که با حرکت از A به سمت Z سطح کیفی روغن افزایش خواهد یافت. این دو حرف انگلیسی میتوانند با یک کاراکتر عددی (2 یا 4) دنبال شوند که جزییات هریک از این کاراکترها در شکل زیر ارائه شده است:

شکل 1: معرفی ساختار کلی سیستم طبقهبندی روغنهای موتوری انجمن نفت امریکا (API) و معنای هریک از اجزای تشکیلدهنده آن
هدف از این مقاله، ارائه دیدگاهی جامع و نظاممند از سیستم طبقهبندی API برای روغنهای موتوری است؛ سامانهای که از نخستین روزهای شکلگیری صنعت روانکار تا به امروز، نقشی تعیینکننده در استانداردسازی کیفیت روغن موتور ایفا کرده است. در این مقاله، تلاش شده است تا با بررسی تاریخچه پیدایش و تکامل این طبقهبندی، اصول فنی و معیارهای عملکردی مربوط به هر رده از کلاسهای S و C بهصورت تحلیلی تشریح شده و تأثیر پیشرفتهای فناوری موتور، الزامات زیستمحیطی، و گرایشهای نوین در طراحی ادتیوها بر تحول این استانداردها مورد ارزیابی قرار گیرد. در نهایت، در هر بخش از موتورهای بنزینی و دیزل چشماندازی از آینده توسعه سیستمهای طبقهبندی روغن و سازگاری آن با موتورها و سوختهای نسل جدید ارائه شده است تا زمینهساز درک بهتر ارتباط میان دانش روانکاری، فناوری پیشرانش، و پایستاری زیستمحیطی در سالهای پیشرو گردد.
2. روغنهای موتور بنزینسوز
به جرات میتوان گفت لزوم تدوین یک سیستم منسجم برای طبقهبندی روغنهای موتور بنزینسوز (سری S موسسه API) از آنجا نشات میگرفت که فناوری موتورهای احتراق داخلی یا درونسوز طی دههها با سرعتی بسیار بیشتر از قبل تکامل یافته و در نتیجه، نیاز به یک چارچوب دقیق برای همگامسازی الزامات عملکردی روانکار با پیچیدگیهای فنی مکانیزمهای نوین و حتی مواد و جدیدترین روشهای ساخت قطعات موتور، بیش از پیش احساس میشود. پارامترهایی چون افزایش نسبت تراکم، دمای عملیاتی بالاتر، تزریق دقیقتر سوخت، پرخورانی با توربوشارژر یا سوپرتوربوشارژ، و حساسیت روزافزون قطعاتی مانند اجزای سیستم VVT (زمانبندی متغیر سوپاپها)، همگی سبب شدهاند که تحمل شرایط کاری سخت، کنترل اکسیداسیون، جلوگیری از لجنزایی و رسوبدهی، و توانایی حفظ ویسکوزیته در بازههای دمایی هرچه وسیعتر به انتظاراتی ضروری از روغن های موتوری مدرن بدل شود. در چنین بستری، نبود یک معیار یکپارچه برای رتبهبندی کیفیت روغنهای موتوری میتوانست موجب سردرگمی گسترده در میان تولیدکنندگان، تعمیرکاران و حتی کاربران عادی انواع خودروهای سبک و سنگین شود؛ زیرا تشخیص اینکه کدام روغن قادر به تامین نیازهای مشخص یک موتور مدرن باشد، بدون وجود معیاری جهانی و استاندارد تقریبا ناممکن بود.
به همین دلیل، API با معرفی سری S نه تنها امکان مقایسه علمی و شفاف میان روغنهای موتور بنزینسوز را فراهم کرد، بلکه زبانی مشترک میان موتورسازان، روغنسازان، و جامعه مصرفکنندگان ایجاد نمود تا هر گروه بتواند بر اساس سطح عملکرد تعریفشده (از محافظت در برابر سایش و اکسیداسیون گرفته تا سازگاری با اجزای مختلف سیستمهای کنترل آلایندگی) به انتخابی دقیق و آگاهانه برسد. این نظام طبقهبندی، در واقع، سنگبنای اعتماد متقابل در زنجیره صنعت روانکاری بوده و تضمین میکند که هر موتور، روانکاری متناسب با نیازهای واقعی خود دریافت کند؛ امری که مستقیما در افزایش طول عمر موتور، کاهش مصرف سوخت، کاهش آلایندگی، بهبود کارایی، و صرفهجویی در هزینههای نگهداری و تعمیرات جاری و اساسی منعکس میشود.
از آنجا که کمیته تدوین استانداردهای API در دهه 1950 آغاز بکار کرد، رده های کیفی را معرفی نمود که مربوط به سال های قبل از 1950 بودند. بدین ترتیب، حداقل تا قبل از 1959، رده های کیفی تعریف شده توسط API به روانکاری موتورهای اشاره داشتند که سال های قبل طراحی و ساخته شده بودند. بعنوان مثال، استاندارد عملکردی API SA علیرغم اینکه در اواخر دهه 1940 تدوین و ابلاغ شد، اما عملا برای روانکاری موتورهایی کاربرد داشت که قبل از 1930 طراحی و ساخته شده باشند [3].
این تلاش ها، بعدها در قالب استاندارد API/SAE J183 در دهه 1970 به روالی استاندارد برای بیان کیفیت روغن های موتوری بدل گشت که در سال 1971 توسط شوروی سابق و در قالب استاندارد روسی GoST 17479 مورد تقلید قرار گرفت [4]؛ تقلیدی که البته بعدها ادامه پیدا نکرد و با فروپاشی اتحاد جماهیر شوروی ابتر ماند. جدول 1 حاوی جزییات بیشتری درخصوص رده های کیفی مختلف API در حوزه روانکاری موتورهای بنزینی است.
جدول 1: ردههای کیفی API برای روغنهای موتوری بنزینسوز از ابتدا تاکنون [3,4]

همانطور که در جدول 1 قابل مشاهده است، پیشرفت رده های کیفی از API SA تا API SH همواره با روندی افزایشی از غلظت انواع ادتیوها (با نگاهی ویژه به ادتیوهای گروه DD) همراه بود. این روند افزایشی که در نمودار شکل 2 بوضوح هویدا است، با فرارسیدن 1992 و آغاز الزام روغنسازان به ارائه فرمولاسیون هایی بمنظور اعمال کنترل هرچه بیشتر بر آلایندگی زیست محیطی و کاهش تدریجی ترکیبات خاکستردار از ساختار روغن های موتوری سیری قهقرایی را تجربه کرد.

شکل 2: روند استفاده از ادتیوهای گروه DD در رده های مختلف کیفی روغن موتور بنزینی از 1947 تا 2025 (برحسب حداکثر غلظت انحلال در روغن)؛ خطای برازش کمتر از 7% (طلاعات اولیه منجر به ترسیم نمودار شکل 2 با استفاده از جدول 4.14 منبع [4] و دادههای مطالعاتی و تجربی جمعآوری شده برای رده API SH تا API SQ در طول سالیان مختلف تهیه شده است)
تحلیل روند کاهشی حداکثر غلظت تئوریک ادتیوهای گروه DD (به شرح جدول 1 و نمودار شکل 2) در روغنهای موتور بنزینی از رده کیفی SG تا SQ تصویری روشن از تکامل و پیچیدگی فزاینده فرمولاسیون روانکارهای خودرویی در طول چهار دهه اخیر بدست میدهد. همانطور که در جدول 1 مشهود است، غلظت این ادتیوها پس از حفظ سقف 12.0 درصد وزنی در دو رده کیفی API SH و سپس SG، روندی نزولی را طی کرده و به تقریبا 4.5 درصد وزنی در رده کیفی API SQ رسیده است. این سیر قهقرایی 65 درصدی نتیجه مجموعهای از عوامل مهندسی شده و فشارهای نظارتی است که از سوی مراجع مختلفی چون انجمن نفت ایالات متحده (API)، کمیته بینالمللی استانداردسازی و تایید روانکارها (ILSAC یا International Lubricant Standardization and Approval Committee)، و انجمن خودروسازان اروپا (ACEA یا Association des Constructeurs Européens d'Automobiles) در ادوار زمانی مختلف تعیین و ابلاغ شده بود.
این سیر قهقرایی از چند علت طبیعی نشات میگرفت: نخست، افزایش قابل توجه در کارایی و قدرت شویندگی (دترجنسی) و معلقکنندگی (دیسپرسانتی) نسل نوین ادتیوهای DD که امکان استفاده از غلظتهای پایینتر برای دستیابی به همان سطح عملکرد را فراهم میکرد؛ چراکه نسل جدید ادتیوهای DD (مانند سوسینیمیدهای اصلاحشده یا Modified succinimides و دیگر ساختارهای پیچیدهتر ملکولی)، قادر به معلقسازی ذرات دوده، رسوبات، و محصولات اکسیداسیون با بهرهوری به مراتب بالاتری هستند. دوم، سختگیرانهتر شدن استانداردهای زیستمحیطی، بهویژه در مورد انتشار ذرات معلق در هوای آزاد (از طریق الزاماتی چون افزایش طول عمر فیلتر ذرات در موتورهای دیزلی یا DPF) و کاهش محتوای خاکستر (Ash content) و ترکیبات فسفردار در ساختار شیمیایی روغنهای موتوری (که منجر به معرفی ردههای کیفی مانند API SP و SQ با محدودیتهای شدیدتر شد)، روغنسازان را بسمت استفاده از ادتیوهای کارآمدتر با تاکید بر کاهش مصرف سوخت در ارتباطات فنی خود با ادتیوسازان سوق داده است؛ زیرا ادتیوهای حاوی ترکیبات فلزی (مانند کلسیم و منیزیم در دترجنتهای بیشقلیای معمول) که در گذشته بدلیل توان شویندگی خوب خود رواج زیادی داشتند، امروزه بدلیل تولید خاکستر و اثرات منفی بر اجزای سیستمهای کنترل آلایندگی (اعم از SCR، DPF، و EGR) با استقبال بسیار کمتری مواجه شدهاند. و این امر منجر به افزایش اتکای ادتیوسازان به راهحلهای بیخاکستری مانند نسخه های اصلاح شده و پیشرفته سوسینیمیدها شده است که بدلیل توانایی تعلیق در عین شویندگی بالا مورد استقبال روغنسازان نیز قرار گرفته است. در نهایت، نیاز به سازگاری با مواد تشکیل دهنده قطعات آببندی و درزگیر در عین کاهش تداخل شیمیایی با سایر ادتیوها (Additive antagonism)، فرمولاسیوننویسان شاغل در هر دو گروه از شرکت های تولیدکننده روانکار و ادتیوسازان را اجبار کرده تا بدنبال تعادل بهینهای باشند که حتی با غلظتهای کمتری از ادتیو، عملکرد کلی روغن موتور حفظ یا حتی بهبود یابد. این روند نزولی، نه تنها نشاندهنده پیشرفت در شیمی روانکارها، بلکه بازتابنده تغییرات بنیادی در طراحی مکانیزم های پیشرانش در عین رعایت الزامات زیستمحیطی نیز میباشد.
3. روغنهای موتور دیزل
همانند روغن های موتوری بنزینسوز، روانکارهای مصرفی در موتورهای دیزل نیز نیاز مبرم به تدوین یک سیستم طبقهبندی دقیق از جانب API داشتند که این نیاز با معرفی سری C از رده های کیفی استاندارد API پاسخ داده شد. این نیاز مبرم از آنجا ناشی میشد که موتورهای دیزلی تحت بارهایی به مراتب سنگینتر، فشارهای احتراقی بسیار بالاتر، و به تبع آن، شرایط دمایی سختتری نسبت به موتورهای بنزینی کار کرده و در نتیجه، الزامات عملکردی روانکارهای مصرفی در آنها بهمراتب پیچیدهتر است که از آن میان میتوان به وجود دوده زیاد، خطر رقیقشدن روغن با سوخت، بارگذاری شدید یاتاقانها، و حساسیت سیستمهای پسپالایش دود مانند DPF و EGR اشاره کرد که هر یک به نوبه خود از انتخاب یک روغن نامناسب تاثیر گرفته و منجر به سایش، تولید رسوبات مضر، افت راندمان، و حتی خرابیهایی با هزینههای تعمیر به مراتب بالاتر از موتورهای بنزینی خواهند شد. طبقهبندی API سری C با تعریف سطوح عملکردی مشخص، معیاری یکپارچه برای سنجش کیفیت و کارایی روغنهای دیزلی را فراهم آورده و به موتورسازان، روغنسازان، و کاربران ناوگانهای حملونقل جادهایی و ریلی اجازه میدهد با اطمینان کامل، روغنی متناسب با شرایط عملیاتی و سطح فناوری موتور وسیله نقلیه تحت مالکیت یا اجاره خود انتخاب کنند؛ معیاری که نقش کلیدی در افزایش دوام، کاهش هزینههای تعمیراتی و حفظ کارایی سیستمهای کنترل آلایندگی دارد.
جدول زیر تصویری از کلاس های مختلف API برای روغن های موتور دیزلی را از ابتدای معرفی تاکنون ارائه داده است:
جدول 2: ردههای کیفی API برای روغنهای موتوری دیزل از ابتدا تاکنون

همانگونه که از جدول 2 هویداست، روند ارتقا الزامات محافظت از سطوح با گذر زمان از دهه 1950 تا اواسط دهه 1990 منجر به روندی فزاینده در بکارگیری ادتیوهای گروه DD در ردههای کیفی CA تا CF-2 شد (نمودار شکل 3 را ببینید)؛ اما، با ابلاغ الزامات نوین زیست محیطی در دهه 1990، سیر قهقرایی همانند رده های کیفی مترتب بر موتورهای بنزین سوز (API سری S)،
حداکثر غلظت تئوریک ادتیوهای DD» از CF-2 (~20 wt%) بهمرور در ردههای بعدی تا CK-4 (~9 wt%) و سپس FA-4 (~7 wt%) کاهش پیدا میکند، منطق فنی این روند را میشود در چند محور بههمپیوسته توضیح داد: اول اینکه CF-2 در عمل نمایندهٔ دورهای از روغنهای دیزلی سنگین با ضرورت مقابله با بار اسیدی و آلودگی بالا (بهویژه به علت احتراق و تشکیل محصولات اسیدی، همراه با دوده/سُوختِ گوگرددار در مقیاسهای قدیمیتر) است؛ در چنین شرایطی DDها (detergent–dispersant) عملاً دو کارکرد غالب دارند: (1) خنثیسازی و کنترل اسیدها از طریق سیستمهای قلیایی (اغلب با گونههای سولفونات/فنولات فلزی و سازوکارهای نگهدارندهٔ آلکالنیتی) و (2) کنترل فاز جامد یعنی دیسپرشنِ دوده و جلوگیری از آگلومراسیون و تشکیل لاک/لجن از طریق مکانیزمهای فیزیکوشیمیایی (برهمکنش با سطح ذرات و ایجاد پوششهای پایدارتر). بنابراین در CF-2 طبیعی است که برای دستیابی به «ظرفیت نگهداری» و «توان دیسپرشن» موردنیاز، حد بالاتر DD ترجمه شود به مجموع بار شیمیاییِ بیشتر و احتمالاً نگهداشت بهتر TBN/ظرفیت آلکالنیتی و افزایش کارایی در مهار رشد رسوب. اما در ردههای جدیدتر (مثلاً تا CH-4/CI-4 و سپس CJ-4 و بالاتر) همزمان دو اتفاق فنی میافتد: (الف) طراحی موتور و سامانههای کنترل آلایندگی (مثل EGR و بعدتر الزامات شدیدتر انتشار) باعث تغییر در ماهیت و کمیت محصولات احتراق و نیز کاهش سازگاری با روغنهای پرخاکستر میشود، و (ب) استانداردها محدودیتهای سختگیرانهتری روی خاکستر سولفاته (Sulfated Ash) و بهطورکلی Low-SAPS برقرار میکنند که نتیجهاش این است که نمیتوان مثل CF-2 «با دست باز» از DDهای پرجرم/پرخاکستر استفاده کرد. از آن طرف، خودِ شیمی ادتیوها تکامل پیدا میکند: به جای اینکه برای رسیدن به همان سطح حفاظت از موتور از مسیر «غلظت بالاترِ یک کلاس ادتیو» برویم، فرمولاسیونها بهینه میشوند تا با ساختارهای دیسپرسانت کارآمدتر (کنترل بهتر روی اندازه/سطحفعالیت گونههای پراکندهکننده)، detergentهای با کارایی بهتر در لایهنشانی/شستشو و همچنین بهبود همافزایی بین DD و ZDDP/آنتیاکسیدانتها همان یا عملکرد نزدیکتر را با مقدار کمتر به دست دهند. دقیقاً همین منجر به روند کاهشی از CJ-4 به CK-4 میشود: CK-4 ضمن اینکه همچنان نیاز به کنترل سایش و رسوب و لجنسازی دارد، باید با محدودیتهای سازگاری با سیستمهای پسکاتالیست (بهخصوص ریسک گرفتگی یا تخریب عملکرد) هماهنگ شود؛ بنابراین فرمولها معمولاً به سمت کاهش سهم گونههای تولیدکننده خاکستر و اصلاح معماری پک ادتیوی میروند و DD کمتر «بهعنوان تکیهگاه اصلی جرمبالا» مصرف میشود. در نهایت FA-4 (برای موتورهای مدل جدیدتر 2017 به بعد) این روند را تشدید میکند چون علاوه بر Low-SAPS، مسئله Fuel Economy و کنترل ویسکوزیته در محدودههای پایینتر نیز مطرح است؛ در چنین سیستمهایی، نیاز به ادتیوهایی است که هم روانکاری/حفاظت را حفظ کنند و هم با محدودیت ویسکوزیته و الزامات سازگاری پسدرمان دوده و ذرات مشکل نسازند. بنابراین کاهش بیشترِ مقدار تئوریک DD تا ~7 wt% را میتوان نتیجهٔ «انتقال مرکز ثقل فرمولاسیون» از غلظت بالای DD به سمت کارایی بیشتر در واحد جرم، پکیج ادتیوی متعادلتر و سازگارتر با کنترل انتشار و کاهش خاکستر دانست: یعنی همان وظایف کلیدی (کنترل رسوب/دیسپرشن و کنترل اسید) با طراحی شیمیایی دقیقتر و همافزایی بهتر، با وزن کمتر ادتیو تحقق پیدا میکند، نه اینکه حفاظت صرفاً کم شود.
با این تفاسیر، رده های آتی کیفی روغنهای موتوری دیزل CL-4 و FB-4 خواهند بود. روغنهای دیزلی نسل جدید تحت استاندارد API FA‑4 نقطه عطفی در تحول فرمولاسیون روانکارهای موتورهای سنگین محسوب میشوند. تا پیش از معرفی این نسل، همه روغنهای دیزل استاندارد API با حرف C شروع میشدند و تمرکزشان بر محافظت طولانیمدت از موتور، پایداری حرارتی بالا و کاهش رسوبات ناشی از سیستمهای کنترل آلایندگی نظیر EGR، SCR، و DPF بود. اما از سال 2016، با تغییر طراحی موتورهای دیزل جادهای (بویژه مدلهای پس از 2017) و افزایش حساسیت خودروسازان نسبت به بهرهوری سوخت، مؤسسه API در همراهی با موتورسازان بزرگ اعم از Cummins، Detroit Diesel، و Caterpillar استاندارد جدیدی را با عنوان FA-4 معرفی کرد. هدف اصلی از معرفی این کلاس استانداردی جدید کاهش اصطکاک داخلی موتور در عین بهینه سازی مصرف سوخت بدون قربانی کردن کنترل اکسیداسیون، رسوب، و سایش بود. اما اینکار نیازمند تغییرات بنیادی در شاخص HTHS بود تا روغن بتواند در دمای کاری بالا، فیلم نازکتری تشکیل داده و مقاومت کمتری در برابر حرکت اجزای موتور ایجاد کند.
این کلاس از استاندارد در مقایسه با کلاس همنسل خود یعنی API CK‑4، روغنهایی با فرمولاسیون سبکتر و ویسکوزیتهی پایینتر در محدوده 2.9~3.2mPa.s طراحی شدند، در حالی که در CK‑4 این مقدار حداقل 3.5mPa·s است. این کاهش ضخامت فیلم روغن باعث کاهش اصطکاک و در نتیجه کاهش مصرف سوخت بین 1~1.5% در کامیونهای جادهای شد، ولی در مقابل، میزان محافظت مکانیکی و امکان استفاده در موتورهای قدیمی کمتر گردید. بدین ترتیب، مصرف روغنهای FA‑4 تنها در موتورهایی مجاز است که توسط سازنده برای HTHS پایینتر طراحی و تأیید شدهاند، زیرا استفاده از آن در موتورهای قدیمی ممکن است موجب افزایش سایش یاتاقانها یا فشار ناکافی در مسیر روغنرسانی شود. این کلاس جدید از استاندارد API، بیش از آنکه شاخه جدیدی محسوب شود، در واقع مکملی برای CK‑4 است؛ به دیگر سخن، هر دو رده میتوانند همزمان وجود داشته باشند، اما اعمال الزامات مرتبط با هریک بر دستهای متفاوت از موتورهای دیزلی سنگین امکانپذیر است.
از دیدگاه مهندسی روانکار، تفاوت دو کلاسCK‑4 و FA‑4 را میتوان در فلسفه وجودی آنها خلاصه کرد: هدف از کلاس CK-4 تصویربخشی به قابلیتهایی اعم از دوام، مقاومت اکسیداسیونی و ایمنی تحت بارگذاریهای سنگین فیلم روغن است، در حالیکه FA-4 بر کارایی دینامیک فیلم روغن در تقابل با تنشهای وارده در عین صرفهجویی انرژی متمرکز است. هر دو کلاس از سطحی یکسان از فناوری ادتیوها بهره میبرند که از آن میان میتوان به ضدسایشهای فسفردار (P-AWs)، دترجنتهای بیشقلیای کلسیم یا منیزیمی و انواع ادتیوهای کفزدا اشاره کرد. اما نسبتها و نوع پلیمولکول پایه در FA‑4 بهگونهای انتخاب شده که روانکاری سریعتر و مقاومت برشی پایینتری نسبت به کلاس CK-4 داشته باشد. در مجموع، کلاس FA-4 نماینده مرحله جدیدی در طراحی روغنهای موتور دیزلی است که توازن میان محافظت از سطوح و بهرهوری سوخت را در کانون توجه داشته و بدین منوال، آینده روانکارهای سنگین را به سمت فرمولهایی هوشمندتر و تخصصیتر سوق میدهد. مقایسهایی کوتاه از دو استاندارد روغن موتور دیزلی API CK‑4 و API FA‑4 در جدول 3 ارائه شده است.
جدول 3: مقایسه دو رده کیفی CK-4 و FA-4

بدین ترتیب، تفاوت کلیدی این
دو کلاس کیفی در شاخص ویسکوزیته HTHS (High-Temperature, High-Shear rate Viscosity) نهفته است. این شاخص که مطابق استاندارد SAE J300 تعریف
میشود، معیاری برای تعیین کیفیت عملکرد حرارتی یک روغن موتور براساس توانایی حفظ
ضخامت فیلم روغن تحت شرایط دمای کاری بالا در عین تنش برشی شدید بوده و در مورد
سطح کیفی API CK-4 باندازه بزرگتر-مساوی 3.5mPa.s تعیین شده که به معنای ضخامت بالاتر
فیلم روغن و به تبع آن، توانایی تحمل بارهای سنگینتر است. از آنسو، بازه تغییرات
این شاخص در مورد کلاس کیفی FA-4 بصورت  mPa.sتعریف میشود که به معنای
کاهش عمدی ضخامت فیلم روغن با هدف کاهش اصطکاک و به تبع آن صرفهجویی در مصرف سوخت
خواهد بود. کاهش حداقل ضخامت فیلم روغن یا hmin در صورت مصرف کلاس
کیفی FA-4 در موتورهای قدیمی با ریسک افزایش ریسک تماس سطوح
فلزی درگیر زنجیره تبادل تنش همراه است. بنابراین، بدیهی است که مصرف این کلاس از
روغن باید به تایید طراح و سازنده آن موتور دیزل برسد.
4. نتیجه گیری
در این مقاله تلاش شد سیر پیدایش و تکامل ساختاری سیستم ردهبندی کیفی API برای روغنهای موتور بنزینی (سری S) و دیزلی (سری C) از ابتدا تا به امروز بصورت جامع تحلیل و بیان شود؛ سیستمی که همگام با پیشرفت فناوری موتور و تغییر الزامات عملیاتی پیچیدهتر و دقیقتر به مرور سختگیرانهتر شده و با معرفی هر نسل جدید، الزامات نوینی را در زمینه فرمولاسیون و فناوری ادتیوها مطرح نموده است. سیر تاریخی توسعه این ردههای کیفی، نشاندهنده آن است که هر رده کیفی جدید پاسخی مستقیم به چالشهای نوظهوری اعم از افزایش دما و فشار کاری، کنترل دقیق آلایندگی، حساسیت قطعات پیشرفته، و نیاز به دوام بیشتر بوده است. این چارچوب نهتنها به تدریج به زبان مشترک بین موتورسازان و روغنسازان تبدیل شد، بلکه امکان انتخاب علمی و قابل اعتماد روغن موتور را حتی برای کاربران عادی وسایل نقلیه بنزینی، دیزل، یا هیبرید نیز فراهم ساخته است.
در کنار معرفی این ساختار طبقهبندی، مقاله حاضر جزئیات موشکافانهایی از فرمولاسیون و تطابقات استانداردی هر رده کیفی از روغنهای موتوری را نیز بررسی کرده و در ادامه دست به معرفی آزمونها و حدود مجاز هریک بمنظور تعیین این رده کیفی زده است؛ از نقش انتخاب پایههای روغنی و معماری بستههای ادتیو، تا محدودیتهای فناورانهای مانند کنترل خاکستر سولفاته (SAPS یا Sulfated Ash, Phosphorus, and Sulfur)، پایداری برشی، مقاومت اکسیداسیونی، و سازگاری با سیستمهای پسپالایش مدرن. این رویکرد تحلیلی بیانگر آن است که توسعه روشهای تست منجر به معرفی و سپس الزام هر رده کیفی API برای روغنهای موتوری حاصل برقراری تعاملی ظریف بین الزامات مهندسی موتور، محدودیتهای زیستمحیطی، و پیشرفتهای شیمی ادتیوها است. در نهایت، این مقاله تصویری جامع از منطق عملکردی و علمی پشت استاندارد API ارائه داده و مسیر آینده روانکارهای نسل جدید را روشن میسازد.
5. منابع و مآخذ
جهت اطلاع از منابع مورد استفاده در تدوین مقاله حاضر، مراجعه به نسخه چاپی این مقاله در نشریه نگهداری و تعمیرات در صنایع نفت، گاز، و پتروشیمی به آدرس وبسایت http://www.netsanews.ir توصیه میشود.
گریسهای تیتانیوم/زینک (Ti/Zn) جایگزینی هوشمندانه برای گریس های لیتیوم/کلسیم
در دنیای روانکاری، انتخاب صحیح گریس تأثیر مستقیمی بر عمر تجهیزات دارد. گریسهای نوین پایه تیتانیوم/زینک (Ti/Zn) بعنوان نسل جدیدی از روانکنندهها، عملکردی فراتر از گریسهای سنتی لیتیومی و کلسیومی ارائه میدهند. این گریسها با فرمولاسیون پیشرفته خود، پاسخی قدرتمند برای چالشهای دشوار صنعتی هستند. یکی از ویژگیهای بارز گریسهای Ti/Zn، خواص ضداتمسفریک و ضدخوردگی فوقالعاده آنها است. برخلاف گریسهای لیتیوم و کلسیومی که در محیطهای مرطوب عملکرد ضعیفتری دارند، این گریسها یک لایه محافظ قدرتمند روی فلز ایجاد میکنند. آنها به دلیل ساختار شیمیایی پایدار، اکسیداسیون را به تأخیر انداخته و قطعات را حتی در بدترین شرایط آب و هوایی حفظ میکنند.
در عین حال، این گریسها دارای خاصیت روانکاری فوقالعاده (Super-lubricity) هستند که در دماهای کاری بالای 140°C، عملکرد خود را نشان میدهند. این در حالیست که گریسهای لیتیوم و کلسیومی در چنین دماهایی امکان ذوب داشته یا خاصیت روانکارانه خود را از دست خواهند داد.
در محیطهای دریایی و در تماس با بخار آب شور، برتری گریسهای Ti/Zn محرز است. گریسهای لیتیومی و کلسیومی در برابر شستوشوی آب دریا و نفوذ رطوبت مقاومت کمی دارند و به سرعت تخریب میشوند. اما گریسهای تیتانیوم/زینک با ایجاد یک سد آبگریز غیرقابل نفوذ، حتی در غوطهوری در آب دریا نیز از قطعات محافظت کرده و از زنگزدگی و خوردگی جلوگیری میکنند. مکانیزم جلوگیری از خوردگی در این گریسها بر پایه واکنشهای شیمیایی خاص استوار است (جدول 1 را ببینید). برخلاف گریسهای لیتیومی که ممکن است در حضور آب و اسیدها خنثی شوند، ذرات تیتانیوم و روی (Zn) به صورت فعال با سطح فلز پیوند میخورند و یک لایه محافظ الکتروشیمیایی تشکیل میدهند که مانع از رسیدن عوامل خورنده به فلز پایه میشود.
جدول 1: نقش پایه گریسها در رفتار آنها در برابر خوردگی نمک (NaCl)

مکانیزم عملکرد گریسهای تیتانیوم/زینک در برابر محیط های پرنمک و شور بر پایه پسیواسیون سطحی است؛ بدین معنی که یونهای Ti⁴⁺ و Zn²⁺ هنگام تماس با اکسیژن و رطوبت، فیلمهای TiO₂ و ZnO تشکیل میدهند. این لایهها غیرقابل نفوذ برای کلریدها بوده و مانع از تشدید خوردگی حفرهای میشوند (برای اطلاعات بیشتر در این باره، مراجعه به مقاله «مقدمهای بر ادتیوهای روغن و گریس: بخش دوم؛ بازدارندههای خوردگی» در همین وبلاگ توصیه میشود). از آنسو، روی (Zn) در حضور کلرید سدیم نقش قربانی (sacrificial anodic protection) دارد که در صورت تخریب موضعی، خود اکسید شده و بدین ترتیب از فلز پایه محافظت میکند.
در مقابل، گریس های لیتیوم کمپلکس فاقد مکانیزم پسیواسیون طبیعی بوده و حفاظت از سطح در آنها صرفاً مبتنی بر مانع فیزیکی است. در صورت نفوذ آب یا نمک، چسبندگی سطحی کاهش مییابد و خوردگی نقطهای فعال میشود. گریس های کلسیم کمپلکس نیز تا زمانی که محیط از کلرید غلیظ اشباع نشده، رفتاری رضایتبخش دارند، اما در محیطهای ساحلی و دریایی، واکنش تبادل یون Ca2+ با Na+ باعث تجزیه ساختار صابونی و افت مقاومت لایهی فیلم محافظ حاصل از گریس کلسیم میشود. بهمین دلیل، استفاده از گریسهای تیتانیوم/زینک در صنایع دریایی، ریلی، خودرویی (بهویژه کامیونها)، سیمان، معدن و فولاد توصیه میشود (شکل 1 توضیح بهتری ارائه میدهد).

شکل 1: شماتیکی از مقایسه قابلیت های سه گریس تیتانیوم/زینک، لیتیوم کمپلکس، و کلسیم کمپلکس در محیط های کاری مختلف (این تصویر با کمک از ابزار هوش مصنوعی تهیه شده، اما تمامی داده های منجر به تهیه این تصویر از طرف مولف ارائه شده و مسئولیت کامل محتویات این شکل با مولف است)
در صنایعی که تجهیزات تحت فشار، حرارت و رطوبت شدید هستند، گریسهای Ti/Zn در مقایسه با انواع لیتیومی و کلسیمی، طول عمر قطعات را به شدت افزایش داده و هزینههای تعمیرات را کاهش میدهند. در جدول 2، مقایسه ایی از عملکرد سه گریس تعریف شده در بالا را براساس مقیاسهای عملکردی از 0 تا 10 ارائه داده است. جدول 2 با هدف کمک به کاربران این سه تیپ گریس براساس الزامات عملکردی محیط کاری و شاخص های اقتصادی و نگهداری از تجهیزات تدوین شده است:
جدول 2: مقایسه ایی از عملکرد سه گریس براساس شاخص های عددی (از صفر تا 10)

از جدول 2 می توان به نتایج زیر رسید:
- گریسهای تیتانیوم/زینک برای محیطهای شدیداً خورنده (مثل تجهیزات دریایی، اتصالات آلومینیومی یا فولادی در ساحل) بهترین گزینهاند، چون نه تنها رطوبت را دفع میکنند بلکه لایه محافظ فعال ایجاد میکنند.
- گریسهای لیتیوم کمپلکس گرچه در کاربرد عمومی صنعتی محبوبترند، ولی ذاتا در برابر کلرید سدیم مقاوم نبوده و وابسته به حضور بازدارندههای خوردگیاند.
- گریسهای کلسیم کمپلکس انتخابی ارزانتر برای محیطهای نیمهمرطوب هستند، اما در تماس مداوم با نمک عملکرد ضعیفی دارند.
در ادامه، مقایسه ایی از عملکرد سه گریس فوق در برابر خوردگی براساس روش های تست دو استاندارد ASTM D1743 (تست خوردگی بلبرینگ در حضور آب) و ASTM B117 (تست سالت اسپری) در قالب جدول 3 ذکر شده است. اعداد مندرج در جدول 3 میانگین محدوده متداول در محصولات تجاری با کیفیت استاندارد هستند تا دید دقیقتری از کارایی این سه گریس در برابر کلرید سدیم ارائه شود:
جدول 3: مقایسه مقاومت خوردگی در تستهای استاندارد

از داده های مندرج در جدول 3 میتوان به نتایج زیر دست یافت:
- گریس Ti/Zn در هر دو تست عددی بهترین عملکرد را دارد؛ شاخص اصلی، عدم خوردگی قابل مشاهده تا بیش از 5 روز در سالت اسپری است.
- گریس لیتیوم کمپلکس گرچه حرارت را بهتر تحمل میکند، اما در محیط نمکی شاخص خوردگی تقریبی 5 تا 6 برابر بالاتر است و این خبر خوبی برای کاربران این گریس در محیط های شور نیست.
- گریس کلسیم کمپلکس ارزان ولی در تست نمک عملکرد ضعیفی دارد، مخصوصاً پس از جذب آب و یونهای Na+ و Cl-.
در مقام نتیجهگیری، میتوان بیان داشت که در صنایع دریایی، ریلی، سیمان، و فولاد استفاده از گریسهایی با صابون فلزی Ti/Zn نسبت به انتخابهای معمولتری چون لیتیوم و کلسیم (حتی در حالت کمپلکس) از مزیت عملکردی بسیار بهتری برخوردار بوده و قطعا چنین سطح عملکردی جبرانکننده هزینههای اولیه جایگزینی گریسهای معمول در چنین صنایعی خواهد بود. در عین حال، در صنعت خودروهای سنگین و حمل و نقل جادهایی، گریسهای تیتانیوم/زینک دست برتری در هر دو حالت عملکرد مکانیکی و حرارتی نسبت به انواع ارزانتر و در دسترستری چون لیتیوم و کلسیم دارند.
نسل جدید ادتیوهای EP/AW: عبور از روانکاری مرسوم در استخراج معادن مس
1. مقدمه
مس، طلا، و قلع نخستین فلزاتی بودند که نوع بشر طرز استفاده از آنها را آموخت. اما، از آنجا که کار با مس آسانتر از بقیه فلزات بود، قبل از سایرین مورد توجه تمدنهای باستانی قرار گرفت. امروزه، علیرغم سیر قهقرایی کاربرد مس در تولید تجهیزات مهندسی با ظهور پلیمرها، بازگشت مس و آلیاژهای آن با رواج انواع سیستمهای پیشرانش هیبرید و تمام الکتریکی در خودروسازی به سبد نیاز مبرم صنایع کلید خورده است که این رواج مجدد با تکیه بر دو اصل آلیاژپذیری فوقالعاده و بازیافتپذیری صددرصدی مس تقویت میشود. تقریبا 0.006% از پوسته کره زمین از مس تشکیل شده که از نظر فراوانی آن را در مقام بیست و سوم عناصر معدنی قرار میدهد [1]. معدنکاوی امروز نسبت به گذشته شاهد تغییرات شگرفی بوده است که شامل گذر از فرآیندهای استخراج دستی و تکیه محدود بر ادواتی ساده تا فرآیندهای تمام اتوماتیک استخراج مبتنی بر مجموعهایی از پیچیدهترین ماشینآلاتی است که تاکنون بدست بشر ساخته شده است. بدیهی است که با افزایش سطح پیچیدگی این ماشینآلات و تکیه بیش از پیش بر عملکرد تمام اتوماتیک، عملکرد صحیح و عاری از خرابی این دسته از تجهیزات به هدف مطلوب تمام بنگاههای اداره و بهرهبرداری از معادن بدل شده است. چراکه تجهیزات و ماشینآلاتی که در سایتهای معدنی کار میکنند در معرض سختترین شرایط محیطی قرار دارند که در زمان طراحی و ساخت یک تجهیز قابل تصور است: از بالاترین سطح غلظت گرد و غبار گرفته تا آلودگی آب و تهویه ضعیف [2]. همین شرایط و پیچیدگی این دسته از ماشینآلات، مستلزم بکارگیری گستره متنوعی از انواع روانکار بمنظور تسهیل عملکرد ایمن و عاری از خرابی آنها است که بکارگیری انواع بخصوصی از ادتیوها در ساختار شیمیایی چنین روانکارهایی را لازم میکند. از میان انواع ادتیوهای رایج در سنتز انواع روانکارهای صنعتی، گروه EP/AW (Extreme Pressure/Anti-Wear) از جمله مهمترین ترکیبات شیمیایی پایداری محسوب میشوند که بعنوان روکنشگر در سطح روانکار فعال بوده [3] و همانگونه که در جدول 1 نشان داده شده است، در غلظتهای مختلفی در ساختار شیمیایی کلاسهای عملکردی مختلفی از روانکار کاربرد دارند.
جدول (1): کاربرد انواع ادتیوها در کلاس های مختلف روانکار برحسب درصد حجمی [3]

ادتیوهای گروه AW به چندین طریق عمل میکنند: برخی از آنها به تدریج اقدام به رسوبدهی فیلم حائلی مابین فضای تبادل تنش میکنند که ضخامت فرا-هیدرودینامیکی آن اجازه تقابل ناهمواریهای دو سطح فلزی را با یکدیگر ندهد. برخی دیگر با تشکیل فیلمی تک لایه و ترمیمپذیر به کاهش تنش موضعی بین ناهمواریهای محل تماس کمک میکنند. آخرین گروه نیز از اصل پیوند شیمیایی به سطح قطعات تبعیت کرده و طی فرآیندی آهسته و پیوسته ناهمواریهای سطحی محل تبادل تنش را با روالی کنترل شده از برادهبرداری تا حصول شرط تجدید ضخامت فیلم هیدرودینامیک اصلاح میکنند. از آنسو، فلسفه طراحی ادتیوهای گروه EP بر جلوگیری از چسبندگی دو سطح فلزی منجر به جوشخوردگی آنها در زمانی است که فیلمهای اکسید (بعنوان نگهبانان طبیعی سطوح فلزی) دیگر موجود نبوده و سایر گونههای روکنشگر حاضر در سیستم روانکار از واکنشپذیری لازم بمنظور رسوبدهی یک فیلم محافظ برخوردار نباشند. وقوع چنین حالتی بیشتر در زمانی محتمل است که قطعات در شرایط کاری پرسرعت، سنگین، با پرحرارت عمل کنند [4]؛ شرایطی که بر محیط کاری تمامی ماشینآلات معدنی حکمفرما است [5]. مکانیزم عملکرد ادتیوهای گروه EP بر واکنشدهی با سطح فلز و ایجاد یک کامپاند یونی (مانند سولفید آهن) استوار است که از تشابه عملکردی با ادتیوهای گروه AW برخوردار است؛ با این تفاوت که سرعت واکنش در گروه EP نسبت به AW بیشتر بوده و استحکام فیلم حاصله نیز بیشتر است. برخی ادتیوهای EP از خط افتادگی و گریپاژ در سرعتهای بالا و تحت بارهای ضربهایی روی قطعات جلوگیری کرده و برخی دیگر مانع چینخوردگی و موج برداشتن قطعات تحت گشتاور بالا و سرعت پایین میشوند. علیرغم این تفاوت در عملکرد، در هر دو حالت ادتیوهای EP و بدنه فلزی قطعات به تدریج خورده شده و به مصرف تشکیل سطحی صاف و نرم بمنظور عملکرد هیدرودینامیک میرسند تا اصطکاک کاسته شده و ریسک آسیب موضعی به قطعات نیز پایین آید. بدیهی است که در غیاب چنین ادتیوهایی ریسک آسیب ناشی از سایش شدید بین قطعات افزایش شدیدی خواهد یافت [4]. جدول 2 کاربرد ادتیوهای EP/AW را به تفکیک روانکار مصرفی در تسهیل عملکرد هریک از ماشینآلات رایج در معادن را نشان داده است.
جدول (2): روانکارهای مصرفی در ماشینآلات مختلف معدنی و کاربرد ادتیوهای EP/AW [5]

همانگونه که از جدول 2 بر میآید، تمامی روانکارهای مصرفی در ماشینآلات معدنی نیاز مبرم به حضور ادتیوهای گروه EP/AW در ساختار شیمیایی خود دارند.
اما، ادتیوهای EP/AW از دیرباز حاوی عناصر فعالی چون کلرین، فسفر، و گوگرد در ساختار شیمیایی خود بودهاند [4,9] که در سالهای اخیر استفاده از چنین ترکیبات و عناصری در کشورهای پیشرو بنا به دلایل زیست محیطی و مخاطرات انسانی رو به افول بوده و فرآوردههای شیمیایی عاری از خاکستر بعنوان جایگزین آنها معرفی شدهاند [4]. هدف از این مقاله، معرفی نسل بعدی ادتیوهای گروه EP/AW بمنظور دستیابی به خواص زیست محیطی برتر، سازگاری بیشتر با شرایط دشوار و متنوع کاری حاکم بر صنعت استخراج و استحصال مس در عین حفظ یا حتی ارتقا عملکرد سودهشناختی این دسته از ادتیوهای پرکاربرد در صنایع معدنی است. این مقاله به بررسی مرزهای فناوری تولید ادتیوهای EP/AW پرداخته و تمرکز آن بر رهیافتهایی است که نویدبخش تعریف دوبارهایی از عملکرد روانکاری پایدار (Sustainable lubrication) در صنعت بهرهبرداری از کانسارهای مس باشد.
2. مروری بر پیدایش و عرف ساختاری ادتیوهای EP/AW
ادتیوهای گروه EP/AW به گروهی بزرگتر از ادتیوها تعلق دارند که با عنوان عمومی «حاملان گوگرد» (Sulfur carriers) شناخته شده و در روانکارهای گیربکسی، روغنهای فلزکاری، انواع گریس، و روغنهای موتوری صاحب کاربرد بوده و بخش عمدهایی از ساختار آنها از اسیدهای چرب، استرها، و الفینهای گوگرددار تشکیل یافته است. بنا به تعریف، حاملان گوگرد نوعی از کامپاندهای ارگانیک محسوب میشوند که در ساختار خود حاوی گوگرد در حالت اکسایش صفر یا منفی یک بوده و اتم گوگرد در چنین ساختاری یا به یک هیدروکربن یا به اتمی دیگر از گوگرد پیوند خورده باشد؛ به شرطی که این ساختار عاری از دیگر اتمهای ناهمگن (بجز اکسیژن) بوده و یا از طریق افزودن گوگرد به هرنوع کامپاند اشباع و دارای پیوند دوگانهایی مانند الفینها، استرهای طبیعی، و اکریلاتها یا از طریق واکنش استخلافی با هالیدهای ارگانیک فعال و مانند آن تولید شده باشند. روغنهای حاوی اسیدهای چرب گوگرددار از بیش از یک قرن پیش در بازار موجود بودند؛ ولی کاربرد اولیه آنها در صنعت لاستیکسازی قرن نوزدهم (بعنوان یکی از پردرخواستترین کالاهای صنعتی روز) بود و مصرف حاملهای گوگرد در نقش ادتیو با ظهور مفهوم «روانکاری مدرن» خلال دهه دوم قرن بیستم آغاز شد. با معرفی گیربکسهای هیپویید خودرویی در دهه 1920، نیاز به ادتیوی که عملکرد روانکارهای گیربکسی را در جلوگیری از سایش و گریپاژ چنین گیربکسهایی بهبود بخشد بشدت احساس میشد که در نهایت منجر به پیدایش ادتیوهای گروه EP در سال 1936 شد. در حقیقت، میتوان سالهای 1930 تا 1950 را سالهای خیزش تب پژوهش روی توسعه فناوری حاملهای گوگرد دانست؛ بطوریکه اغلب فناوریهای امروز در رابطه با تولید انواع ادتیوهای EP گوگرددار محلول در روغن ریشه در تحقیقات و ثبت اختراعاتی دارند که در آن دوره به انجام رسیدهاند. تا دهه 1950، حاملان گوگرد اغلب توسط روغنسازان ساخته میشدند؛ اما، با رشد نگرانیهای زیست محیطی، توسعه بازار، و نیاز به تولید محصولات تخصصی، و در عین حال، نیاز به دانش عمیق در زمینه سنتز آزمایشگاهی و پیچیدگیهای فرآیندی، تولید این دسته از ادتیوها به فعالان صنایع شیمیایی واگذار شد. نقطه عطف این روند را میتوان معرفی پلیسولفیدها در سال 1985 دانست که امروزه با مفهوم PEP (Passive Extreme Pressure) یا EP غیرفعال شناخته شده و شامل بهبود رفتار EP/AW در ترکیب با کلسیم و سدیم سولفوناتها میشد. با این وجود، ظهور این فناوری نیز موفق به ترغیب صاحبان صنایع شیمیایی به جایگزینی حاملان گوگرد مرسوم و تولید روانکارهایی با تطابق زیستمحیطی بیشتر و مسمومیتزایی کمتر برای عوامل انسانی نشد. سالهای ابتدایی دهه 1990 شاهد ابراز نگرانیهای رسمی در خصوص مخاطرات زیستمحیطی این دسته از ادتیوهای مصرفی در تولید انواع روانکارهای صنعتی بود. امری که هنوز ادامهدار بوده و هدف از آن ترغیب صاحبان صنایع و البته کاربران انواع روانکار به جایگزینسازی چنین ادتیوهایی است [4].
جدول (3): انواع ادتیوهای EP/AW گوگرددار سنتی [4]

هرچند گوگرد بعنوان یک عامل عنصری از خواص EP خوبی برخوردار است، اما از آنجا که گوگرد ذاتا با انحلال در مقادیر مختلف بسته به نوع روغن پایه موجب خورندگی میشود، بنابراین طبیعی بود که ترکیبات عاری از گوگرد یا کم گوگرد دیگری نیز بعنوان آلترناتیو EP/AW معمول در دسترس باشند که جزییات هریک در جدول 4 ارائه شده است.
جدول (4): انواع ادتیوهای EP/AW بدون گوگرد سنتی [4]

3. نسل بعدی ادتیوهای EP/AW و جایگاه آنها در صنعت استخراج مس
نسل بعدی ادتیوهای EP/AW، با هدف ارضا نیاز دوگانه به عملکرد بالاتر و پایداری بهبود یافته در حال ظهورند. بدین منظور، فرمولاسیون نوین با هدف کمینهسازی بکارگیری فسفر، گوگرد، خاکستر و کاهش هرچه بیشتر مخاطرات زیستمحیطی، در عین ارائه محافظت قوی از سطوح در شرایط سخت کاری ماشینآلات معدنی طراحی و پیشنهاد شدهاند. جایگزینهای نویدبخش عاری از خاکستر شامل ترکیبات ارگانوبورونی هستند که تریبوفیلمهای بادوام B₂O₃/BN ایجاد میکنند، شیمی مولیبدن بهینهشده که لایههای MoS₂ را با پایداری حرارتی افزایشیافته تشکیل میدهند، و مایعات یونی (ILs) که ساختارهای یونی آنها امکان رفتار EP/AW و کاهش اصطکاک را فراهم میکند [4,14-15]. ترکیبات ضداصطکاک آلی و انواع مبتنی بر نانوذرات (اعم از MoS₂، WS₂، گرافن، h-BN، CNTها و اکسیدهای فلزی که به سرعت در حال گسترش هستند) مکانیسمهای جدیدی از جمله اثرات سوده شناختی مانند سایش و ترمیم سطوح و تشکیل تریبوفیلم کاتالیزوری را در مقیاس نانو [16] ارائه میدهند. تحقیقات فعلی به طور فزایندهای بر مجموعهایی همافزا از ادتیوها متمرکز است که کاهش اصطکاک، محافظت سایشی، ممانعت در برابر خوردگی، و کنترل اکسیداسیون را در یک بسته واحد ترکیب کند.
در معدن مس، جایی که محیط کاری برای روانکارها فوقالعاده خشن محسوب میشود، نسل بعدی ادتیوهای EP/AW باید با فرسایش ناشی از گرد و غبار، آلودگی آب، بارگذاری ضربهای و چالشهای الکتریکی مقابله کنند. نانوذرات و ادتیوهای دیسپرسانت مقاوم در برابر گرد و غبار میتوانند سایش ناشی از سیلیس را کاهش دهند، در حالیکه ادتیوهای EP/AW پایدار از نظر هیدرولیتیک و فرمولاسیونهای ضد امولسیون، نفوذ آب را خنثی میکنند. اجزای تحت بار شدید مانند سنگشکنها، آسیابها، و بیلهای سنگین میتوانند از عملکرد EP بهینه شده با ILها، ترکیب بور-مولیبدن و نانوذرات روانکار جامد بهرهمند شوند. با گسترش ماشینآلات با پیشرانش الکتریکی یا هیبرید (شکل 1)، روانکارها باید الزامات دیالکتریک را با ارائه محافظت قوی در برابر AW متعادل کنند و در عین حال در برابر آسیب EDM ناشی از جریانهای یاتاقان [17] مقاومت کنند. این پیشرفتهای فناورانه چارچوبی بمنظور دستیابی به پایداری گسترده در صنعت مس بوجود خواهند آورد که با مقررات زیستمحیطی در حال تحول جهانی و تعهدات رو به رشد صنعت مس تطبیق خواهد داشت. استراتژیهای روانکاری «سبز» (استفاده از اجزای کمتر سمی، مواد شیمیایی زیستتخریبپذیر، مواد اولیه تجدیدپذیر، و فرمولاسیون بازیافتپذیر) هرچه بیشتر مورد تاکید و مطالعه قرار گرفتهاند. اصول ارزیابی چرخه عمر (LCA) نیز بکارگیری نسل بعدی ادتیوهای EP/AW را با توجه به با کاهش بار زیستمحیطی و بهبود بهرهوری منابع تایید میکند. در نتیجه، افزودنیهای EP/AW نسل بعدی نه تنها باید عملکرد سودهشناختی برتری ارائه دهند، بلکه در طول چرخه عمر خود، مسئولیتپذیری زیستمحیطی روشنی را نیز نشان خواهند داد.

شکل (1): هال تراک کوماتسو مدل 930E با پیشرانش دیزل-الکتریک با ماجول باتریهای سوختی 800kW [18]
4. نتیجهگیری
نیازهای عملیاتی و پایداری در حال تحول صنعت مس، منجر به تغییر در الزامات روانکارها شده و محدودیتهای بکارگیری ادتیوهای EP/AW مرسوم را در شرایط سخت و آلوده معادن مس و با توجه به محدودیتهای زیستمحیطی نوین آشکار میکند. نسل بعدی ادتیوهای EP/AW (شامل ترکیبات مبتنی بر بور، مشتقات پیشرفته مولیبدن، مایعات یونی و انواع نانوذرات) در عین فراهم آوردن محافظت در برابر سایش و فشار، اثرات مخرب زیستمحیطی را نیز کاهش خواهند داد و این ممکن نیست مگر با توسل به فرمولاسیونهایی که از نظر هیدرولیتیکی پایدار، مقاوم در برابر گرد و غبار، و امولسیونزدا به ویژه برای محیطهای سخت معدنی: از کارخانههای فرآوری گرفته تا عملیات روباز باشند. هرچند، نباید تطابق ادتیوهای نوین با نسل جدید پیشرانش تجهیزات معدنکاری الکتریکی را فراموش کرد. پذیرش مؤثر این افزودنیها به تحقیقات مداوم در مورد رفتار سودهشناختی، اثرات همافزایی شیمیایی، مخاطرات زیستمحیطی و عملکرد آنها در شرایط واقعی، با پشتیبانی از حسگرهای پیشرفته بمنظور پایش وضعیت تجهیز بستگی دارد. با بهرهگیری از این نوآوریها، صنعت مس میتواند به طول عمر تجهیزات بهبود یافته، قابلیت اطمینان عملیاتی و مدیریت پایدار منابع دست یابد.
5. منابع و مآخذ
بمنظور تدوین این مقاله از 18 عنوان منبع معتبر استفاده شده است که توصیه میشود جهت اطلاع از جزییات هریک از منابع بمنظور مطالعه بیشتر، به نسخه چاپی این مقاله در نشریه «نگهداری و تعمیرات در صنایع سیمان، معدن، و فولاد» مراجعه فرموده یا با آدرس http://www.netsanews.ir یا ایمیل آدرسهای netsanews@gmail.com یا info@netsanews.ir مکاتبه فرمایید.
آلودگی روغن موتور به ضدیخ از دیدگاه خواص فیزیکی
الف) مقدمه
ده ها سال است که طراحان و کاربران موتورهای درونسوز (اعم از خودرویی، ریلی، دریایی، و ژنراتوری) برای خنکسازی موتور تنها به آب تکیه نداشته و علاوه بر آب (بعنوان سیال اصلی خنک کننده) از سایر افزودنی های شیمیایی جهت بهبود خواص شیمیایی و فیزیکی آن بهره میبرند. چراکه استفاده از آب بمنظور خنکسازی موتور مشکلاتی همچون خوردگی، تشکیل رسوبات، پایین آمدن دمای جوش، و یخزدگی در برودت را بهمراه دارد [1]. به همین جهت، برای بهبود عملکرد سیستم خنک کننده موتور، برحسب شرایط و محدویت ها، مواد مختلفی اعم از ضدخوردگی، ضدرسوب، ضدجوش، و ضدیخزدگی به آب اضافه می شود. طبیعی است که در چنین شرایطی نمی توان سیال خنک کننده جاری در مدار تبرید موتور را «آب» محسوب کرد. چنین سیالی «مبرد» یا «خنک کننده موتور » نامیده می شود [1,2]. اصطلاحی که در بازار البته به غلط (!) برای آدرس دهی به چنین مایعی رایج است «ضدیخ» است که هرچند اصطلاحی جامع نیست و تمامی خواص و عملکرد مورد انتظار از چنین ماده مهندسی شده ایی را پوشش نمی دهد، اما در این مقاله نیز همچنان از واژه «ضدیخ» برای اشاره به سیال خنک کننده جاری در مدار تبرید موتورهای درونسوز استفاده خواهد شد.
ضدیخ مصرفی در موتورهای بنزینی یا دیزل موجود در بازار تجاری و صنعتی هرکدام به نحوی تهیه می شوند که بستگی به نحوه طراحی و فناوری ساخت موتور نیز داشته باشد. در مواردی، کل مایع ضدیخ شامل آب به همراه کلیه مکمل های لازم در ظرف ها و بسته بندی های مخصوص به فروش می رسد [1]. در چنین حالتی، نیازی به ترکیب و تلفیق آب، ضدیخ، و سایر مکمل ها توسط مشتری نیست. این روش شامل انواع ضدیخ های بسته بندی شده و آماده موجود در بازار است که برای سرویس انواع موتورهای خودرویی و انواعی از لکوموتیوها تهیه و مصرف می شوند.
در موارد دیگر، مقداری از آب جداگانه توسط مشتری تهیه شده و با افزودنی های شیمیایی (شامل ضدخوردگی، ضدرسوب، ضدجوش، ضدیخ، و...) مخلوط شده و در موتور ریخته می شود. بدیهی است که در چنین شرایطی، خواص شیمیایی آب از جمله اسیدیته و سختی آن روی کارآیی نهایی ضدیخ حاصله تاثیرگذار خواهد بود. بطوریکه برخی از سازندگان موتورهای درونسوز اقدام به انتشار دستورالعلی بمنظور نحوه مخلوط سازی و خواص آب مورد تایید برای تهیه ضدیخ ترکیبی نموده اند [1]. این روش بمنظور سرویس دهی به انواع لکوموتیوهای قدیمی در راه آهن مورد استفاده قرار می گیرد.
هرچند خرابی های ناشی از مدار تبرید موتور آنی نیست، اما، حسب آمارهای کارشناسی 60% خرابی های موتورهای درونسوز مربوط به مدار خنک کاری آنها است. این در حالیست که آزمون های روتین آنالیز روغن موتور معمولا به کشف و شناسایی آب حاوی ضدیخ در نمونه آن منجر نمی گردد. چراکه روغن موتور به قدری داغ است که آب موجود در آن به سرعت بخار می شود . بنابراین، آزمون هایی مانند کارل – فیشر و... بیشتر در مورد روغن های هیدرولیک یا گیربکسی و ... معتبر و رایج است. از آنسو، تکنیک هایی مانند RDE یا ICP-AES قادر به نمایش عناصری اعم از سدیم (Na) [1,3]، پتاسیم (K) [1,4]، و بور (B) [1,3] در نمونه روغن موتور هستند که افزایش ناگهانی و هارمونیک آنها اغلب بعنوان «نشت ضدیخ» در روغن موتور تعبیر می شود. اما، از آنجا که چنین عناصری اغلب در ساختار شیمیایی و ادتیوهای محلول در انواع روغن های موتوری حضور دارند، بنابراین ارزیابی و تفسیر نتایج آزمایش آنالیز عناصر می تواند با خطا همراه باشد [1].
هدف از این مقاله پرداختن به تغییر خواص فیزیکی روغن آلوده به ضدیخ با تاکید بر ویسکوزیته سینماتیک در شرایط ایزوترمال به همراه معرفی روابط ریاضی حاکم بر جریان سیال است. طی این مقاله، تغییرات ویسکوزیته برحسب درصد آلودگی نمونه روغن موتور به ضدیخ بررسی شده و نتیجه این آلودگی با تکیه بر معادلات حاکم بین پارامترهای مختلف جریان روغن موتور مورد بحث و بررسی قرار گرفته است.
ب) نحوه تماس روغن موتور و ضدیخ
وظیفه مدار تبرید یک موتور درونسوز در انتقال درصدی از حرارت دفع شده از موتور است که بعنوان درصدی از انرژی حرارتی بالقوه سوخت محترق شده در موتور تعریف می شود که قابل تبدیل به انرژی مفید مکانیکی توسط موتور نیست. حرارت دفع شده از موتور طبیعتا باید از دو طریق به اتمسفر می شود:
- بخشی از مسیر لوله اگزوز و گازهای داغ خروجی به هوای اطراف (بعنوان اتلاف مستقیم انرژی) ؛ و
- بخشی دیگر از طریق سیستم تبرید موتور (بعنوان اتلاف غیرمستقیم انرژی)
تقریبا نیمی از حرارت دفع شده به شکل گازهای داغ از مسیر اگزوز موتور را ترک می کنند و نیمی دیگر از این اتلاف انرژی از مسیر مدار تبرید به محیط اطراف ختم می شود. در این میان، انتقال حرارت جذب شده از موتور با سیرکولاسیون ضدیخ در مدار تبرید صورت می پذیرد (شکل 1 را ببینید).
اما، این همه ماجرا نیست. چراکه ضدیخ با تکیه بر ادتیوهای مخالف همراه آن (اعم از ضدرسوب، ضدخوردگی، و...) اقدام به تشکیل فیلمی مستحکم و سخت از پوسته های حاوی اکسیدهای فلزی و شبهفلزی اعم از منیزیم و کلسیم [2] و آهن [5] (عمدتا حاصل از رسوبات و ناخالصی های محلول در آب) بمنظور حفاظت از پیراهن سیلندر در برابر کاویتاسیون ناشی از چرخه انقباض و انبساط لاینر در برابر سطوح فشار ساز پیستون می کند [2].
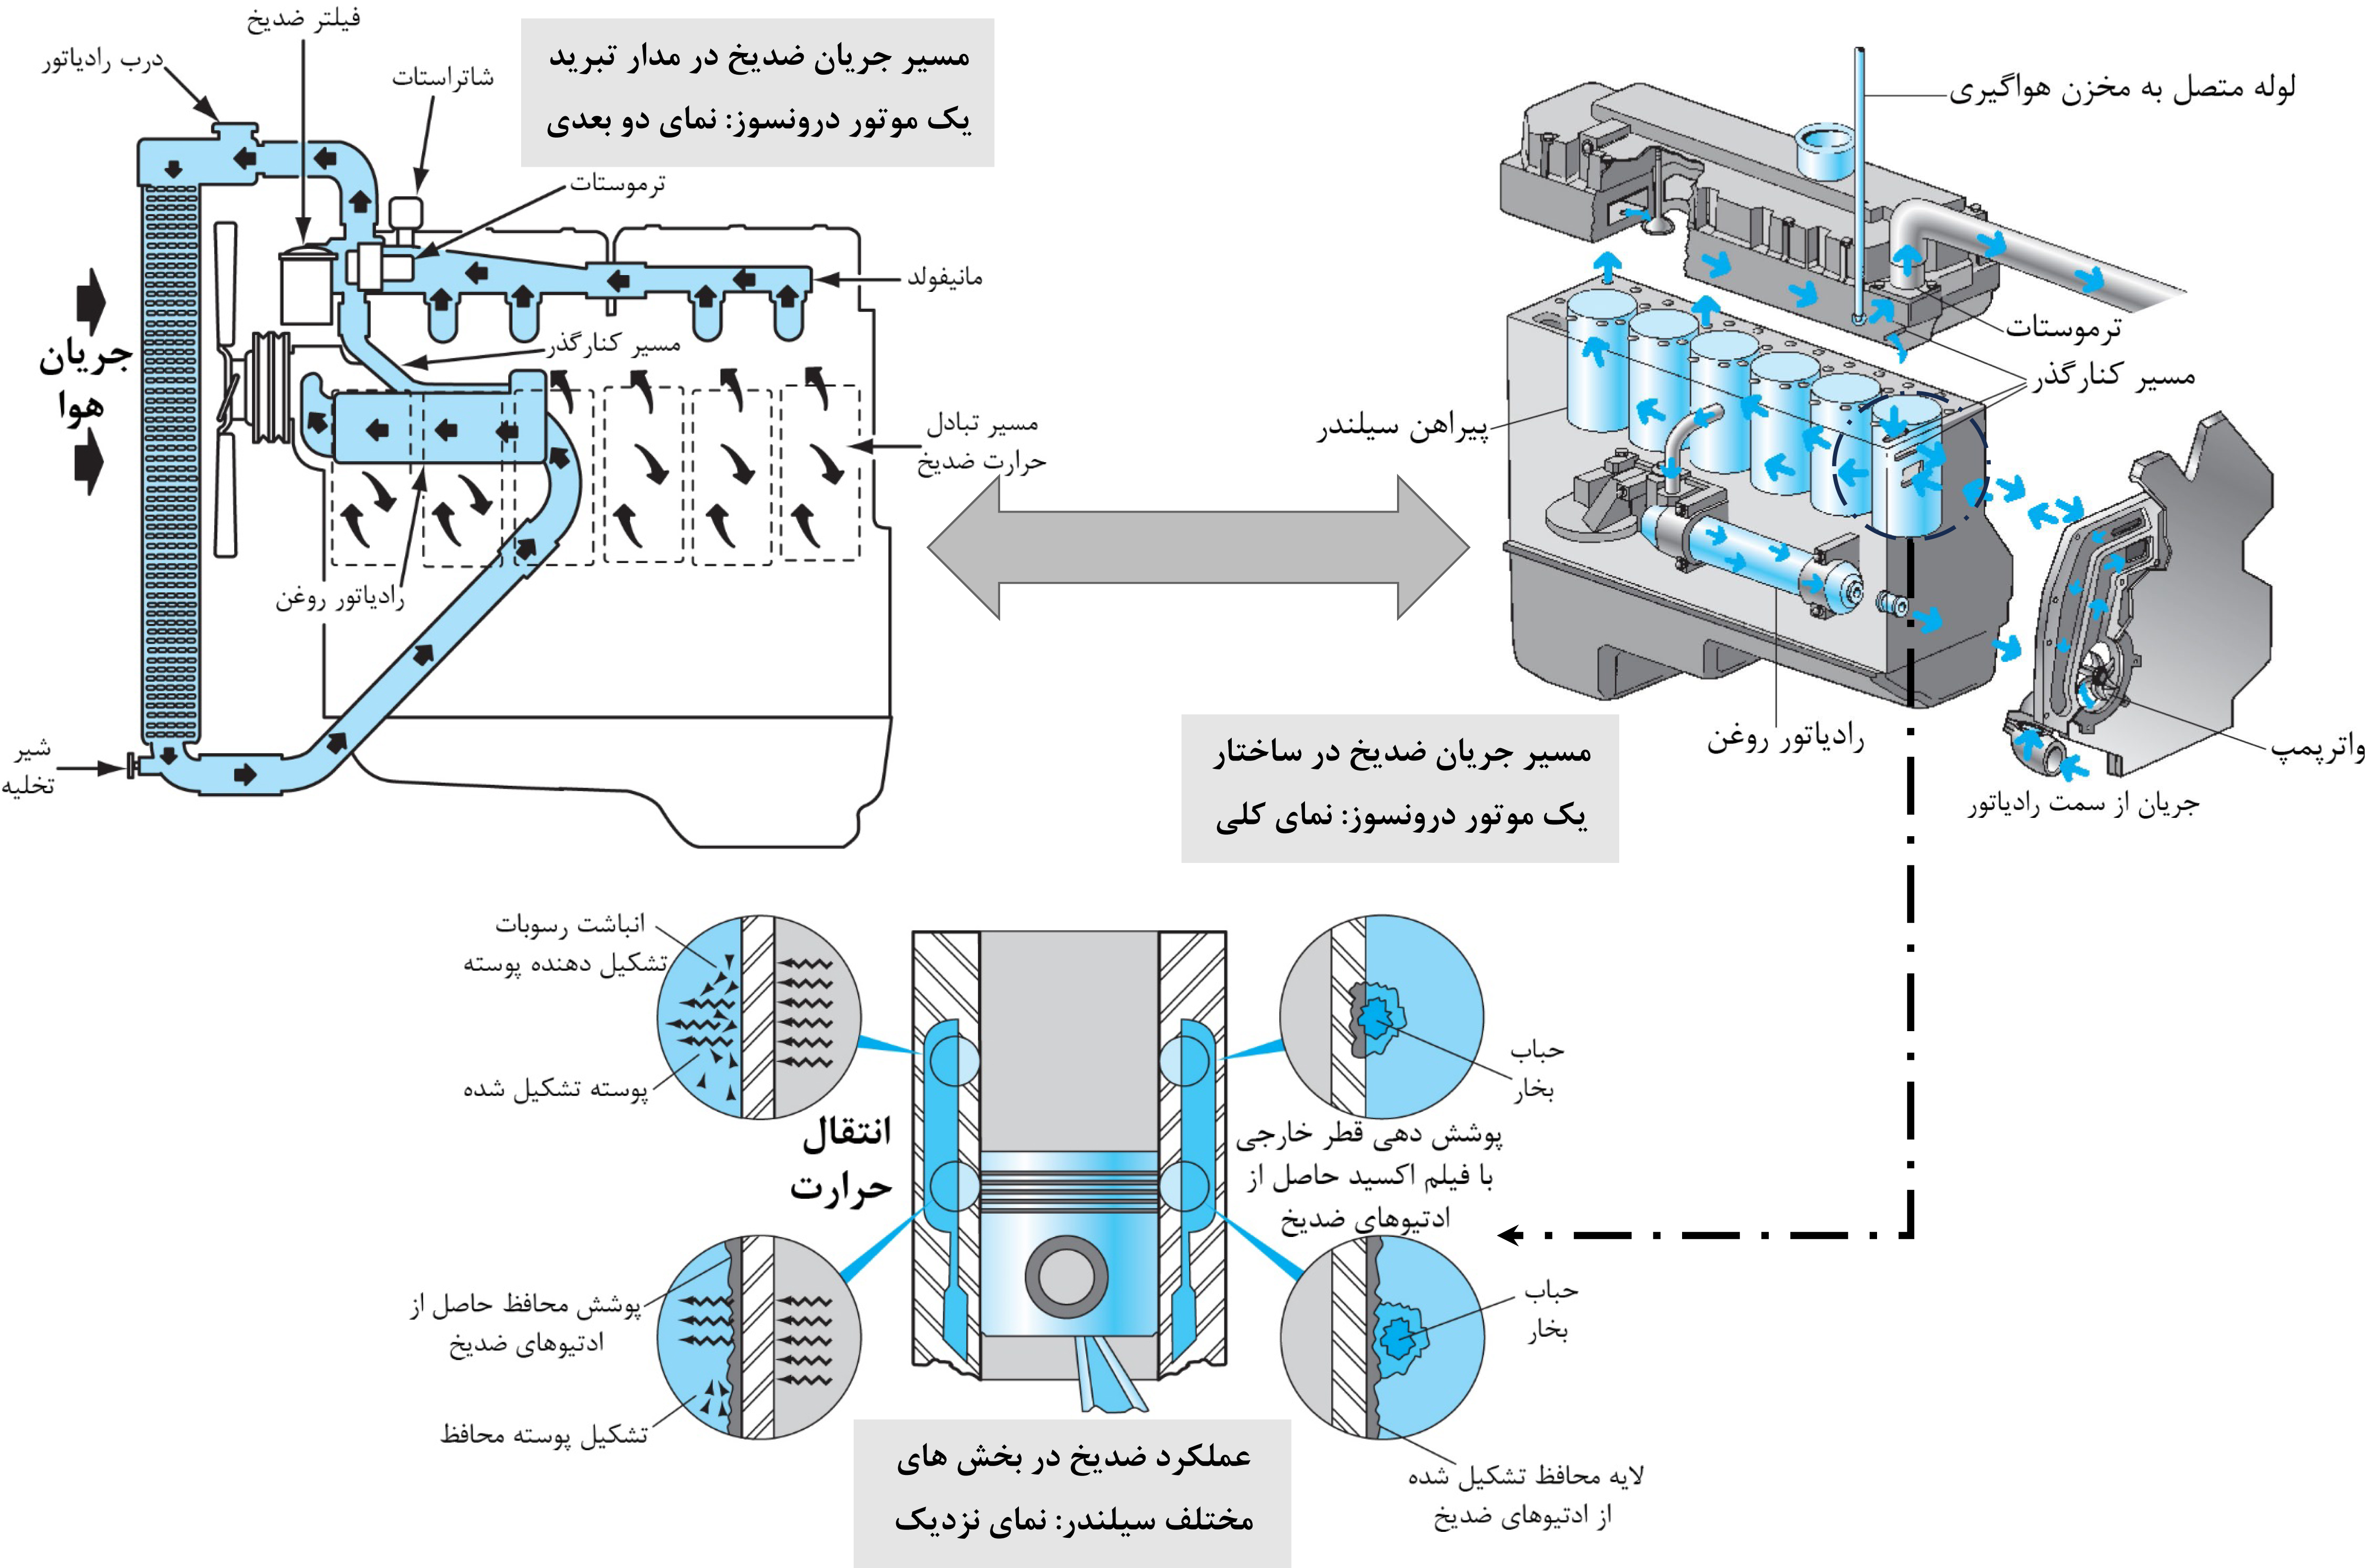
شکل 1: شماتیکی از ساختار مدار تبرید یک موتور درونسوز و نحوه عملکرد ضدیخ [2]
این عملکرد مفید و مثبت ضدیخ در سطوح خارجی پیراهن سیلندر (لاینر) است. اما در صورتیکه ضدیخ به هر نحوی از انحا به فضای داخلی پیراهن سیلندر نفوذ کرده و همراه با سوخت و روغن موتور به جداره درونی پیراهن سیلندر و سطوح پیستون برخورد کند، خوردگی سایشی رخ خواهد داد که اصلیترین دلیل آن نشت ضدیخ به فضای داخلی سیلندر خواهد بود [3]. مثالی از چنین حالتی طی موردکاوی انجام شده روی نمونه روغن موتور یک ژنراتور اضطراری مستقر در یک واحد پالایشگاهی واقع در جنوب ایران در شکل 2 قابل مشاهده است.
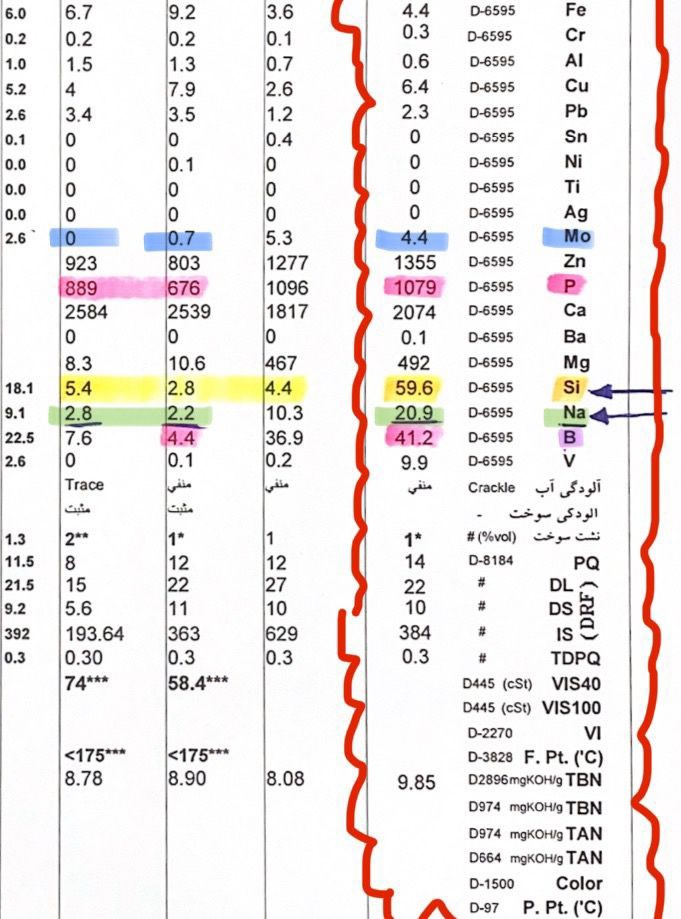
شکل 2: نتایج حاصل از آنالیز روغن موتور یک ژنراتور اضطراری پالایشگاهی [6]
طی موردکاوی انجام شده، نشت سوخت ناشی از افزایش ناگهانی و سریع عنصر وانادیوم (V) قابل تشخیص است. این روند افزایشی در شکل 3 به تصویر کشیده شده است:
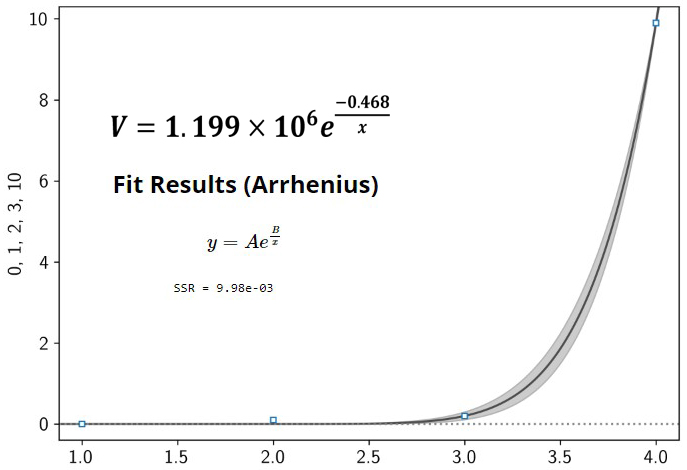
شکل 3: نحوه نمو عنصر وانادیوم (V) در نتایج آنالیز روغن شکل 2
عنصر وانادیوم (V) یکی از عناصر فلزی حاصل از فرسایش قطعات تشکیل دهنده موتور بوده و از طریق فرسایش (بعنوان پدیده ایی اجتنابناپذیر حین کارکرد یک موتور درونسوز) وارد جریان روغن موتور می شود. محدوده پذیرش این عنصر فرسایشی در آنالیز روغن های موتوری 1~3ppm است [7] که در موردکاوی انجام شده (شکل 2) شاهد جهش آن از 0.2 به 9.9ppm هستیم. بدین ترتیب، مناسبترین تابع بمنظور وصف صحیحترین و کمخطاترین برازش روی منحنی نمو این عنصر به تابع آرنیوس محدود می شود؛ یعنی

این جهش عنصر وانادیوم (V) در کنار روند رو به افزایش شاخص PQ و ویسکوزیته سینماتیک در دمای °C40 در نتایج حاصل از آنالیز نمونه روغن موتوری مندرج در شکل 2 نشان از آلودگی نمونه روغن به سوخت است. اما، نحوه نمو چهار عنصر سیلیسیم (Si)، سدیم (Na)، و بور (B) در کنار وانادیوم (V) بیانگر موضوعی فراتر از آلودگی روغن این موتور به سوخت است. نمو این چهار عنصر در شکل 4 به نمایش درآمده است:
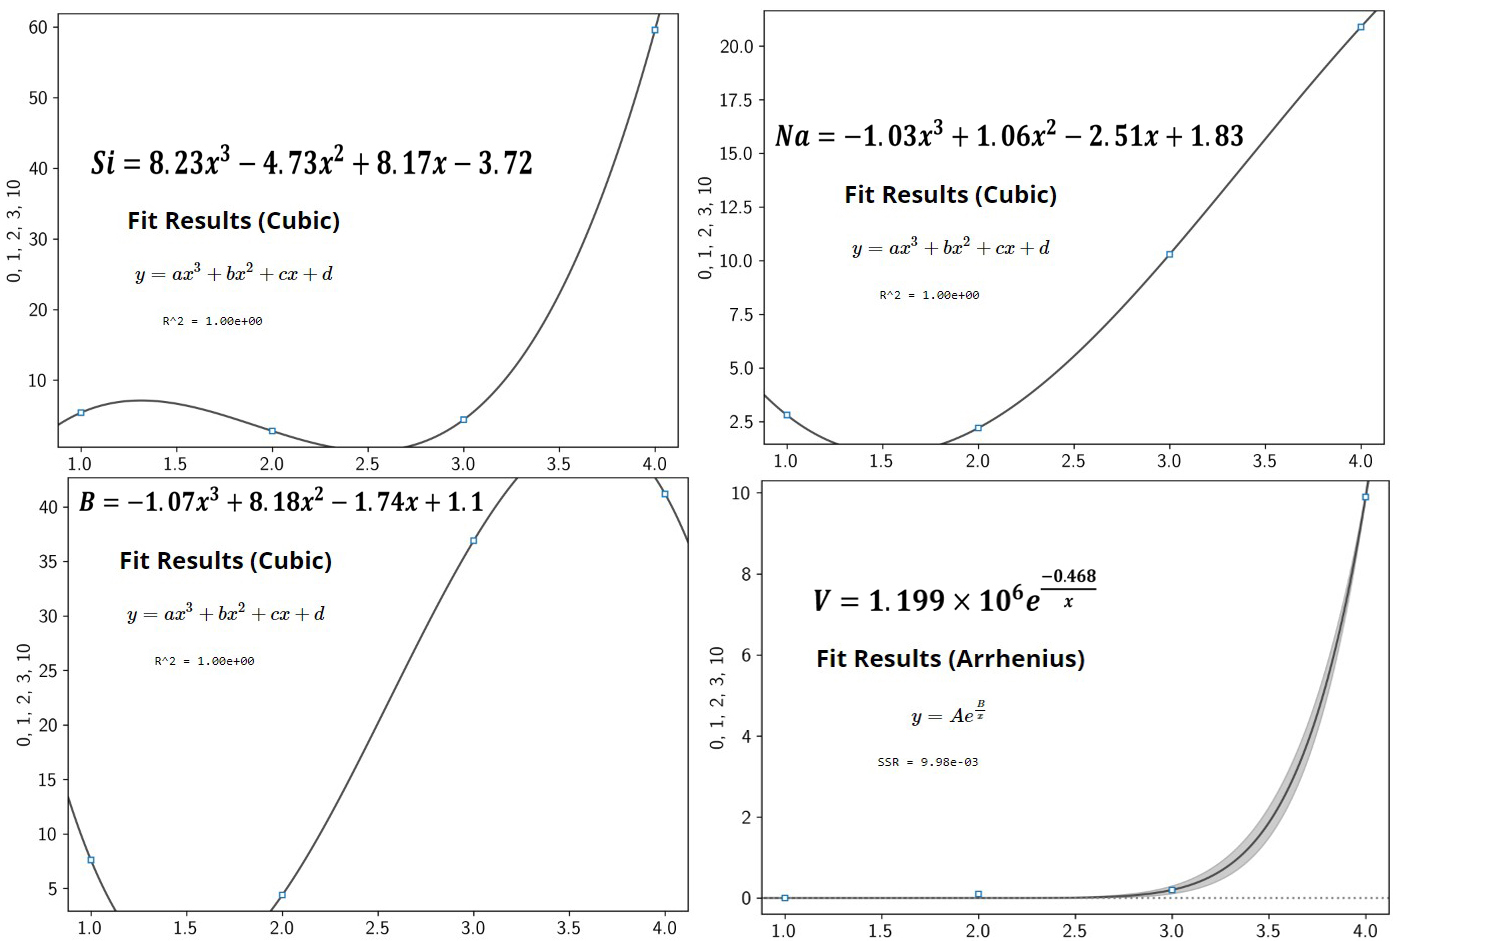
شکل 4: نمو تجمعی چهار عنصر سیلیسیم (Si)، سدیم (Na)، و بور (B) در کنار وانادیوم (V) در نتایج آنالیز روغن شکل 2
نمودار تجمعی شکل 4 از آن جهت مهم است که رفتار این چهار عنصر را در کنار یکدیگر به نمایش می گذارد. با نگاهی به این شکل می توان به صرافت فهمید که نحوه نمو این چهار عنصر نه تنها هارمونیک نیست که سه عنصر سیلیسیم، سدیم، و بور نیز علیرغم منطق یکسان در نمو (تابع چندجمله ایی درجه سوم)، از الگویی هارمونیک در نمو خود تبعیت نمی کنند. این عدم رفتار هارمونیک به همراه نحوه نمو شاخص PQ و ویسکوزیته سینماتیک در دمای 40°C بیانگر آلودگی روغن موتور به ضدیخ، علاوه بر سوخت، می باشد. صحت این ادعا با اورهال و بازرسی انژکتورهای سوخت و کشف نشت ضدیخ به جریان سوخت و سپس اختلاط آن با روغن موتور تایید شد. علت عدم مشاهده آب توسط آزمایشگاه محترم در نمونه روغن موتور نیز به دمای بالای روغن موتور بازمی گردد [6] که پیشتر با ذکر پدیده «پریدن آب» در مقدمه این مقاله اشاره شد. بنابراین، اختلاط روغن موتور با ضدیخ، علیرغم جدایی کامل مسیر مدارات گردش این دو سیال در ساختار و طراحی یک موتور درونسوز، نه تنها ممکن است که کاملا رایج نیز هست!
ج) تاثیر اختلاط روغن موتور و ضدیخ
فارغ از استحاله شیمیایی و تمایل روغن موتور به فرسایندگی در اثر آلودگی به ضدیخ که قبلا به کرات در ادبیات مختلف مهندسی بحث شده است، هدف از این مقاله، بررسی تاثیر اختلاط روغن موتور و ضدیخ از دیدگاه تغییر خواص فیزیکی (با تمرکز روی ویسکوزیته سینماتیک) در شرایط ایزوترمال یا دما-ثابت است. بدین ترتیب، طی آزمایش تجربی که در یک آزمایشگاه ذیصلاح واقع در ایتالیا انجام شد، ضدیخی با مشخصات مندرج در شکل 5 و جدول 1 به تدریج با روغن موتور Castrol Edge Professional E با گرید SAE 0W-30 [8] و با کسرهای حجمی مختلف مخلوط در دو نقطه دمایی 40 و 100°C مخلوط شده و نمو ویسکوزیته سینماتیک در این دو نقطه دمایی ثبت شده است.
شکل 5: ضدیخ مصرفی بمنظور اختلاط آزمایشی با روغن موتور SAE 0W-30 [8]
مشخصات فیزیکی ضدیخ که توسط آزمایشگاه اندازه گیری شده به شرح زیر است:
جدول 1: مشخصات فیزیکی ضدیخ مصرفی در آزمایش (اندازه گیری شده توسط آزمایشگاه LMP) [8]
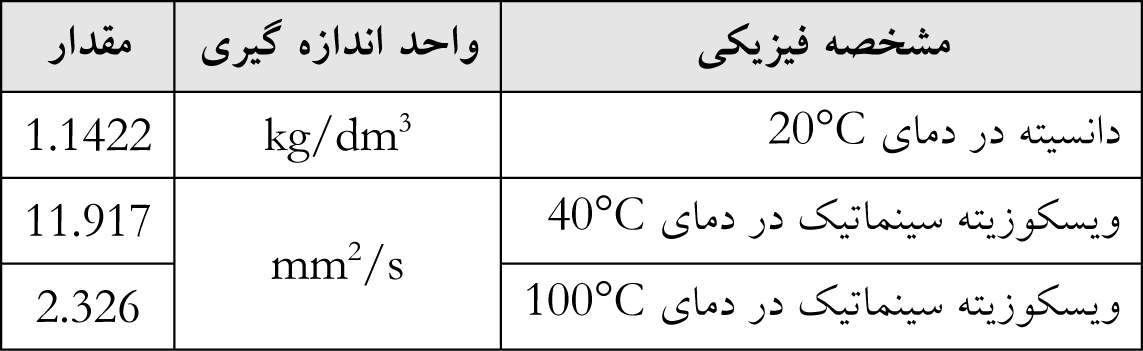
مشخصات روغن موتور Castrol Professional Edge E مصرفی در این آزمایش نیز به شرح زیر است:
جدول 2: مشخصات فیزیکی روغن موتور مصرفی در آزمایش [9]
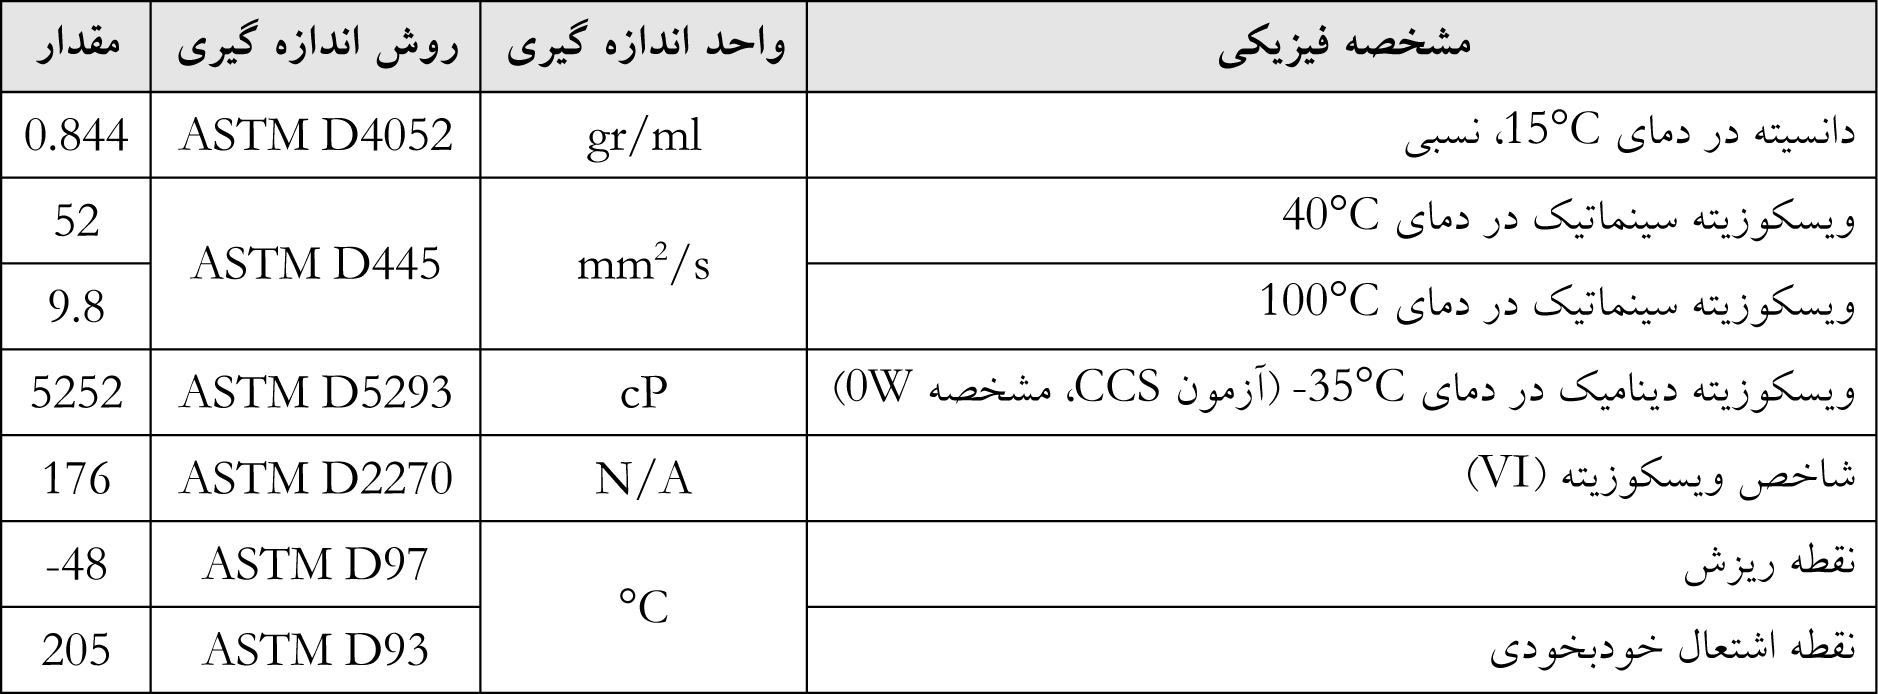
نتیجه مطالعه انجام شده در خصوص تلفیق دو سیال ناهمگون روغن موتور و ضدیخ با مشخصات فیزیکی مندرج در جداول 1 و2 در شکل های 6 و 7 به نمایش درآمده است:
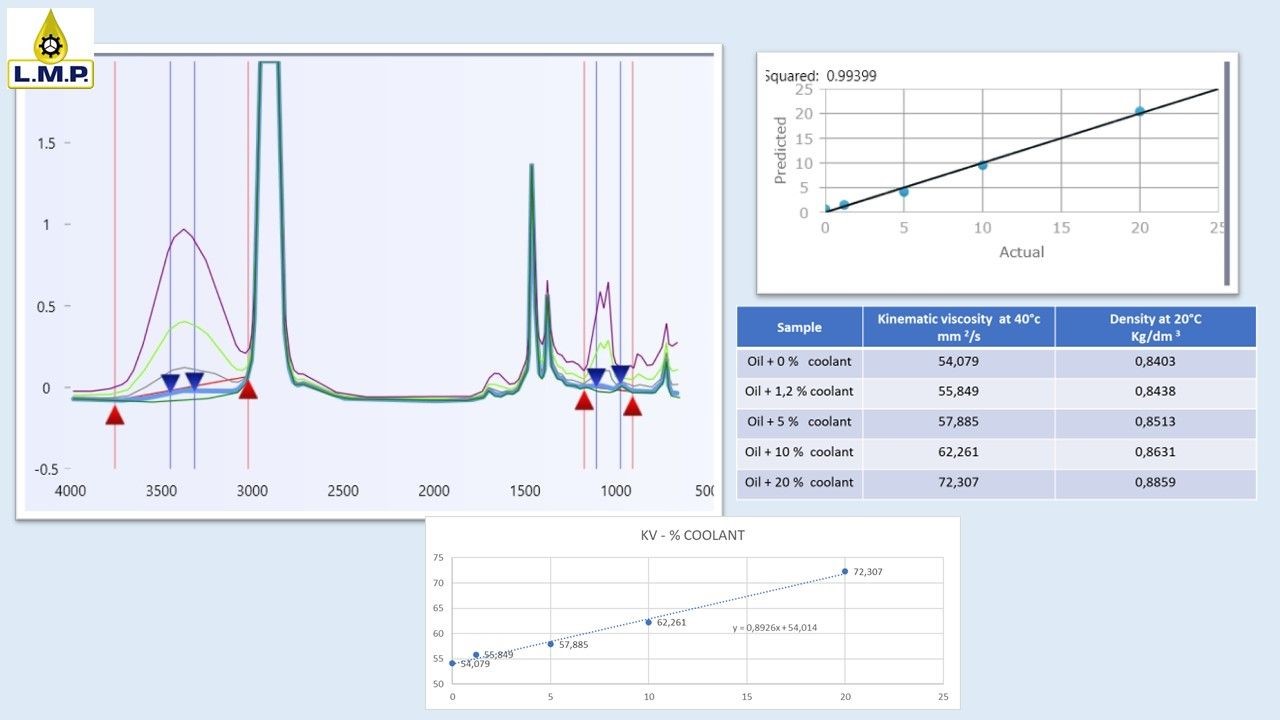
شکل 6: تاثیر آلودگی روغن موتور 0W-30 به ضدیخ از دیدگاه ویسکوزیته سینماتیک در دمای 40°C و دانسیته در دمای 20°C [8]
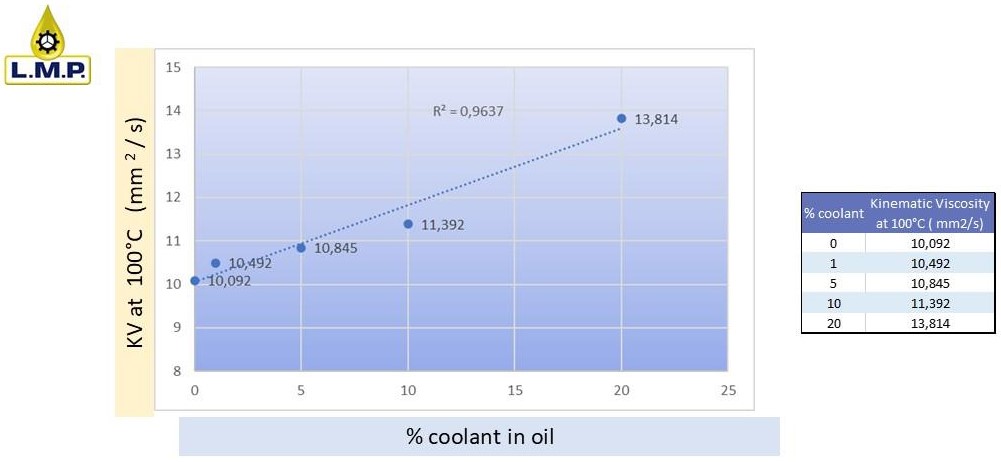
شکل 7: تاثیر آلودگی روغن موتور 0W-30 به ضدیخ از دیدگاه ویسکوزیته سینماتیک در دمای 100°C [8]
در نگاه اول به نتایج حاصل از اختلاط تدریجی ضدیخ با روغن موتور می توان به این نتیجه اولیه رسید که در شرایط دما-ثابت، ویسکوزیته سینماتیک در هر دو نقطه دمایی 40 و 100°C و دانسیته مخلوط در دمای 20°C بصورت خطی با افزایش کسر حجمی ضدیخ درون مخلوط افزایش می یابند.
این افزایش ویسکوزیته نشان داده شده در شکل های 6 و 7 از دو دیدگاه قابل توجیه است:
- ساختار شیمیایی: درصورتیکه دو ساختار شیمیایی ناهمگون مانند ضدیخ و روغن موتور به نحوی از انحا با یکدیگر مخلوط شوند، این اختلاط هیچگاه منجر به تشکیل یک مخلوط همگن نخواهد شد. این ناهمگنی ذاتی منجر به تشکیل ریزساختارها یا فازهای کاملا مجزایی خواهد شد که مقاومت مخلوط همگن حاصله را در برابر حرکت افزایش خواهد داد که معنی و مفهومی مستقیم آن افزایش ویسکوزیته سینماتیک مخلوط است.
- برهمکنش ملکولی: ملکول های تشکیل دهنده هر جز متفاوت از مخلوط می توانند طوری به تماس با یکدیگر واکنش نشان دهند که ساختار ملکولی کاملا جدیدی با خواص فیزیکی کاملا نوین و مجزا تشکیل دهند که از آنجمله می توان به اصطکاک درونی بیشتر از هریک از ساختارهای ملکولی مربوط به هرکدام از اجزای موثره مخلوط در حالت خالص اشاره کرد. چنین واکنشی می تواند منجر به افزایش ویسکوزیته مخلوط بصورت برآیندی از ویسکوزیته هریک از اجزای آن شود [8].
همانطور که در شکل های 6 و 7 مشهود است، دو مشخصه فیزیکی ویسکوزیته سینماتیک در دو نقطه دمایی 40 و 100°C و دانسیته مخلوط در دمای 20°C مورد بررسی و تحلیل عددی قرار گرفته اند. اما، از آنجایی که ذات رفتار ویسکوزیته غیرخطی است [8]، در ادامه نسبت به تصحیح برازش منحنی نمو این دو مشخصه در حالت دما-ثابت اقدام شده است.
شکل 8 حاوی سه نمودار از برازش های ممکن روی نحوه نمو دانسیته مخلوط در دمای 20°C است و همانطور که از شکل 8 هویداست، در هر سه حالت برازش خطی ، چندجمله ایی درجه دوم ، و چندجمله ایی درجه چهارم، خطای برازش صفر است. بنابراین، عملا در مورد دانسیته مخلوط روغن موتور و ضدیخ در حالت ایزوترمال نیازی به برازش رفتار این مشخصه فیزیکی در حالت های پیچیده نیست و همان برازش ساده خطی کفایت می کند.
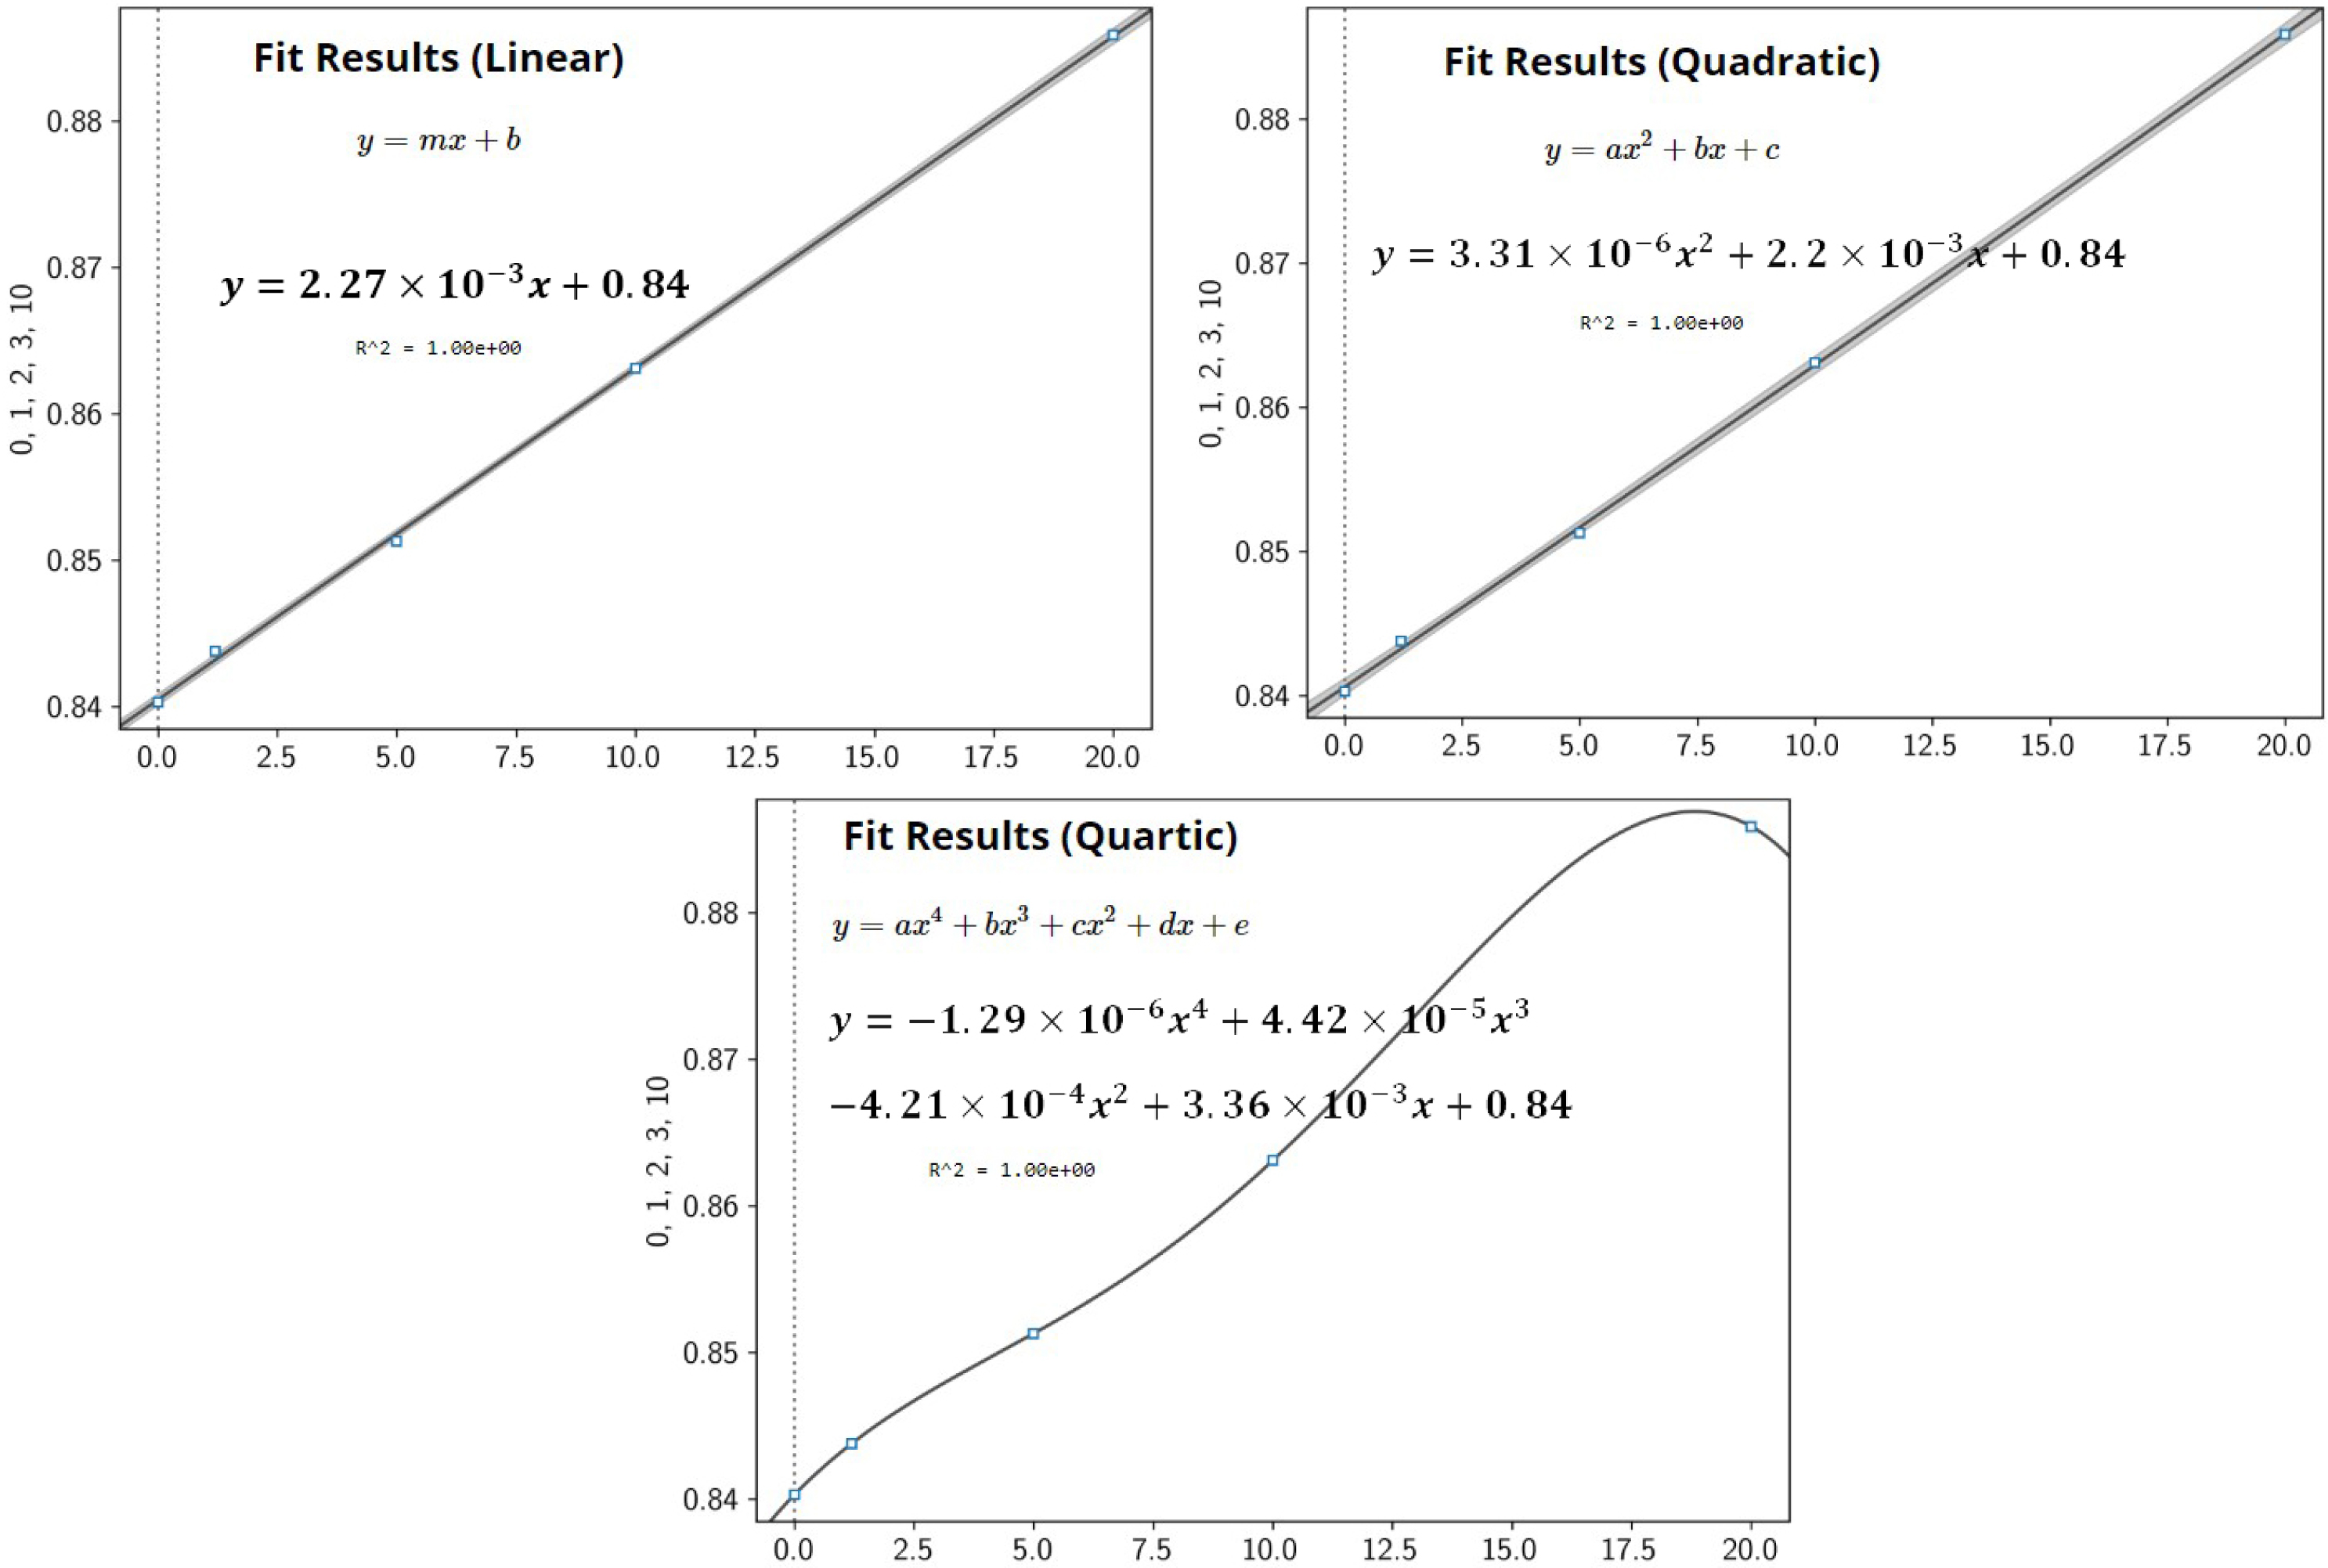
شکل 8: سه حالت از برازش منحنی روی نحوه نمو دانسیته مخلوط در دمای 20°C در حالت ایزوترمال (خطای برازش صفر)
بنابراین، می توان نتیجه گرفت که دانسیته روغن موتور در صورت آلودگی به ضدیخ در حالت دما-ثابت (20°C) از یک روند خطی پیروی می کند که براساس آزمون انجام شده طی این مقاله، بصورت زیر با افزایش کسر حجمی ضدیخ در حجم ثابتی از روغن موتور از ضابطه زیر برخوردار است:

اما، ویسکوزیته سینماتیک ذاتا نمی تواند رفتاری خطی داشته باشد [8]. بنابراین، طی فرآیندی که در شکل 9 نشان داده شده، روند کاهش خطای برازش از 0.8% تا صفر که شامل سه حالت از برازش خطی به چندجمله ایی درجه دوم، و سپس چندجمله ایی درجه چهارم است. استفاده از شکل 9 منوط به توجه به این نکته است که می توان با پذیرش خطایی حدود 0.8% با هاله ایی که در شکل 9 با رنگ خاکستری اطراف خط مشکی رنگ منحنی ویسکوزیته سینماتیک روغن موتور برحسب درصد حجمی آلودگی به ضدیخ نشان داده شده است، رفتار ویسکوزیته سینماتیک روغن موتور آلوده به ضدیخ را برحسب کسر حجمی آلاینده ضدیخ و در حالت دما-ثابت خطی فرض کرد. قطعا و حکما پذیرش این محدوده خطای محاسباتی به حساسیت مورد مطالعاتی وابسته است. اما، نمودارهای شکل 9 این امکان را فراهم آورده است که بنا به حساسیت کار، نحوه نمو ویسکوزیته سینماتیک روغن موتور SAE 0W-30 آلوده به ضدیخ را بتوان انتخاب کرد.
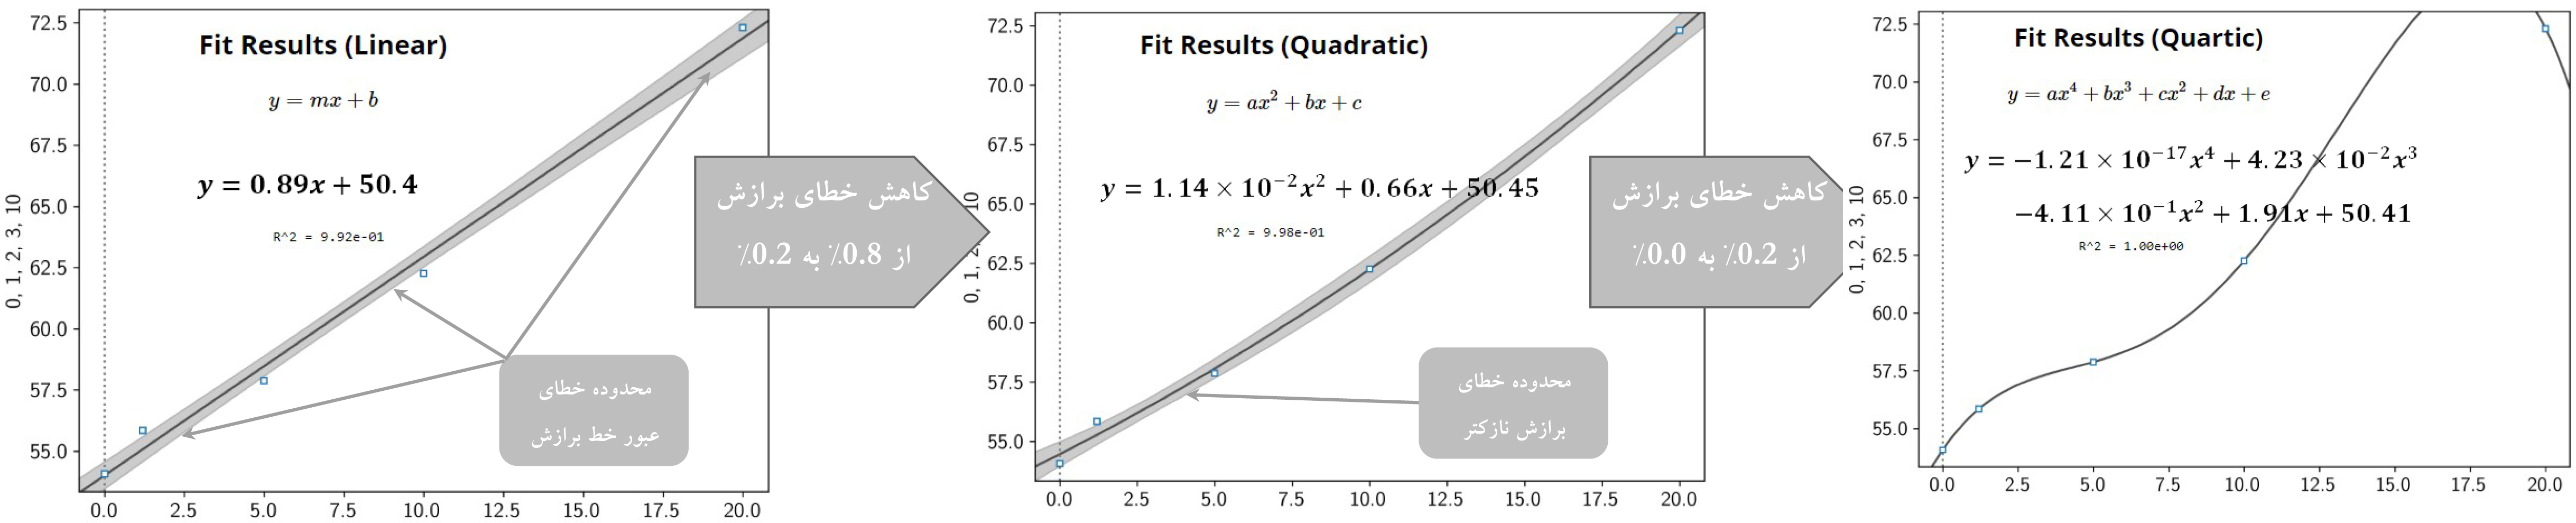
شکل 9: روند کاهش خطای برازش منحنی نمو ویسکوزیته سینماتیک روغن موتور آلوده به ضدیخ در دمای ثابت 40°C
بنابراین، می توان با توجه به شکل 9 به این نتیجه رسید که ویسکوزیته سینماتیک روغن موتور آلوده به ضدیخ در حالت دمای ثابت 40°C برحسب کسر حجمی ضدیخ از ضابطه زیر در نمو خود تبعیت می کند:
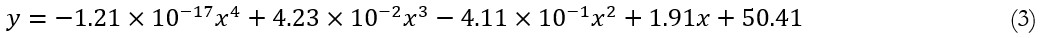
میزان خطای خطی-انگاری رفتار ویسکوزیته سینماتیک روغن موتور برحسب کسر حجمی آلودگی به ضدیخ در دمای ثابت 100°C برابر با 3.6% است که 4.5 برابر همان خطا در دمای 40°C محسوب می شود. اما با کاهش تدریجی خطای برازش از خطی به چندجملهایی درجه دوم و سپس چندجملهایی درجه چهارم، هاله خاکستری رنگ نشاندهنده محدوده خطای برازش اطراف خط مشکی رنگ منحنی نمو ویسکوزیته سینماتیک به تدریج نازکتر شده و نقاطی که در حالت برازش خطی حتی از این هاله نیز دور افتاده بودند، به تدریج وارد محدوده نمو ویسکوزیته سینماتیک می شوند. شکل 10 را ببینید.
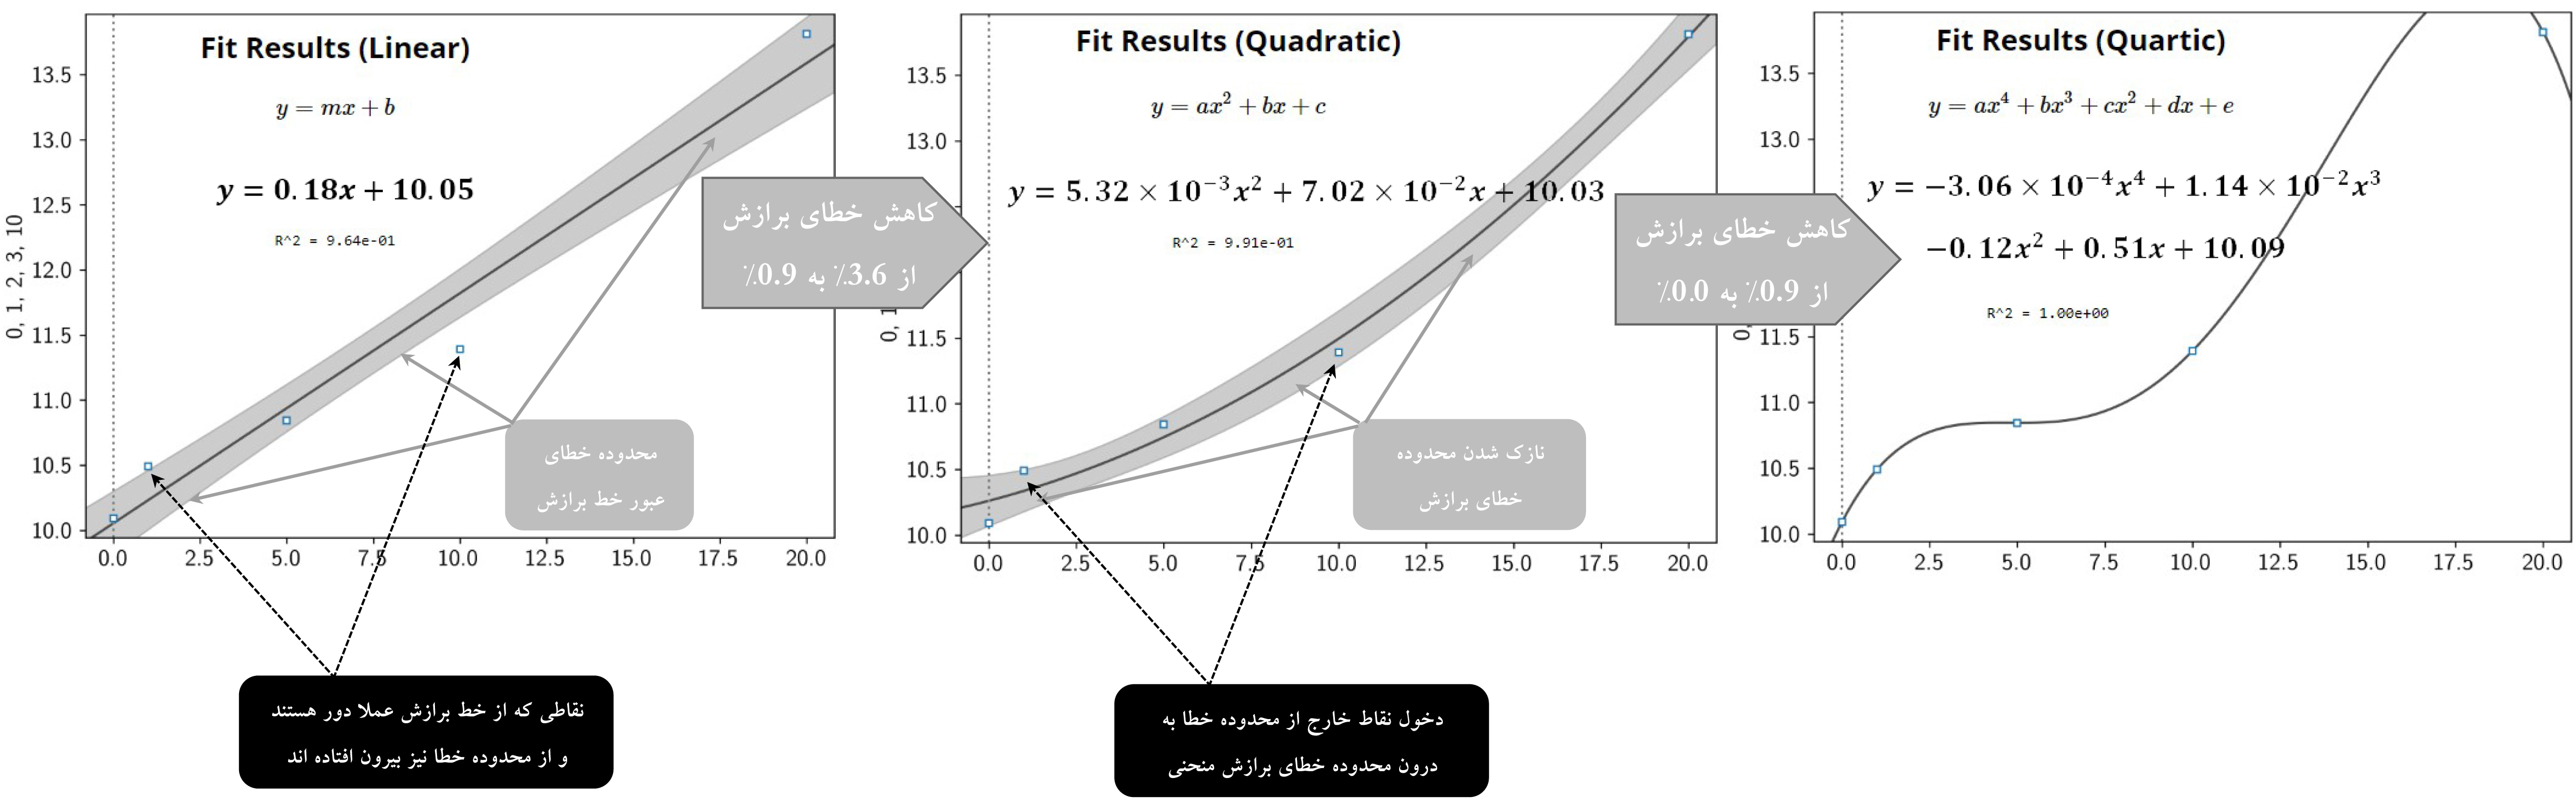
شکل 10: روند کاهش خطای برازش منحنی نمو ویسکوزیته سینماتیک روغن موتور آلوده به ضدیخ در دمای ثابت 100°C
بدین ترتیب، بهترین و کم خطاترین ضابطه ریاضی در بیان نحوه نمو ویسکوزیته سینماتیک روغن موتور تحت مطالعه برحسب میزان آلودگی به ضدیخ تشریح شده در این مقاله در نقطه دمایی ثابت 100°C به شرح زیر است:
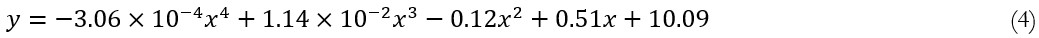
با این تفاسیر، بیان نحوه آلوده شدن روغن موتور برحسب دو معیار فیزیکی دانسیته و ویسکوزیته سینماتیک در حالت دما-ثابت در مورد دانسیته با توسل ضابطه ایی خطی و در مورد ویسکوزیته با ضابطه ایی چندجملهایی درجه چهارم و البته قابل خطی-سازی با پذیرش درصدی از خطا که با افزایش دما چند برابر می گردد، ممکن است. هرچند، اعتقاد نویسنده بر اینست که ویسکوزیته ذاتی معیار دقیقتر و بهتری بجای دانسیته و ویسکوزیته سینماتیک در تعیین نحوه رفتار روغن آلوده به ضدیخ (بعنوان یک مخلوط ناهمگن) در شرایط ایزوترمال است [10]. ویسکوزیته ذاتی با توسل به معادله هاگینز قابل محاسبه است:

در معادله (5):
-  : نسبت
ویسکوزیته ویژه که در بازه ایی از غلظت ضدیخ حاضر در مخلوط (C)
اندازه گیری شده و با واحد اندازه گیری cm3/gr بیان
می شود. ویسکوزیته ویژه یا
 بصورت ویسکوزیته مطلق یک مایع (در اینجا: روغن موتور) در تناسب با ویسکوزیته
مطلق آب در همان نقطه دمایی تعریف می شود. ویسکوزیته ویژه مشخصه ایی بدون بعد بوده و از معادله (6) قابل محاسبه است:

که در معادله (6):
+  : ویسکوزیته محلول (روغن/پلیمر)
+  : ویسکوزیته حلال (در اینجا:
روغن)
+  :
ویسکوزیته نسبی که بصورت
 تعریف می
شود [10]
در ادامه برای معادله (6) داریم:
-  : ویسکوزیته ذاتی با واحد اندازه گیری dL/gr؛
- k: ثابت هاگینز که بصورت عددی ثابت برای یک سری از پلیمرها با اوزان ملکولی متفاوت در یک حلال مفروض (روغن) تعریف شده و مقدار آن تابع قدرت و کیفیت حلال است که از تقریبا 0.3 برای حلال های خوب قوی شروع شده و تا 1.0 برای حلال های ضعیف ادامه دارد [10].
اما از
آنجا که ویسکوزیته ذاتی برای یک سیستم حلال و محلول تعریف شده است، در خصوص یک
مخلوط ناهمگن موضوع این مقاله لازمست مشخصه هایی مانند C و k
بعنوان اعداد ثابت تعیین شده و ویسکوزیته ویژه مخلوط
ناهمگن نیز در دو نقطه دمایی 40 و 100°C اندازه گیری شود (درست
مانند جدول 8 منبع شماره [10]). از
این رو، در خصوص معیار ویسکوزیته ذاتی لازم است مطالعات جداگانه ای در مورد روغن
موتور و ضدیخ معرفی شده در این مقاله صورت پذیرفته و رفتار ویسکوزیته ذاتی روغن
موتور SAE 0W-30 در قبال غلظت آلودگی به ضدیخ تعریف شده در شکل 5
و جدول 1 مقاله حاضر مورد مطالعه قرار گیرد.
د) نتیجه گیری
نحوه رفتار جریان روغن درون میسرهای تعبیه شده در رادیاتور روغن (بعنوان بخشی از مدار روغنرسانی) یک موتور درونسوز با عدد رینولدز تعیین می شود که از رابطه زیر قابل محاسبه است:

که در معادله (7):
- Re: عدد رینولدز؛
- s: سرعت خطی جریان روغن برحسب mm/s؛
- d: قطر لوله روغن برحسب mm؛
- ν: ویسکوزیته سینماتیک برحسب mm2/s [11]
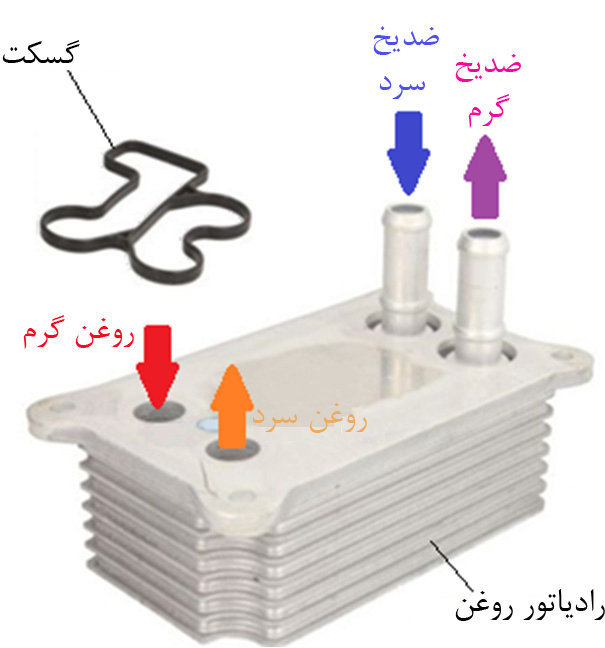
شکل 11: شماتیکی از ساختار یک رادیاتور روغن موتور [11]
واضح است که با افزایش ویسکوزیته سینماتیک در رابطه شماره (7)، در عین ثابت ماندن سرعت جریان و قطر لوله عبور روغن موتور، عدد رینولدز کاهش پیدا خواهد کرد و نحوه نمو کاهشی آن نیز تابعی از نحوه نمو ویسکوزیته سینماتیک خواهد بود. کاهش عدد رینولدز منجر به افزایش شدید ضریب مقاومت خطی جریان روغن λ در مدار روغنرسانی موتور می گردد. به ترتیب زیر:

همین امر موجب افزایش افت جریان روغن جاری در مدار روغنرسانی می گردد که از رابطه زیر قابل محاسبه است:

که در معادله (9):
- hl: افت جریان در مقطع لوله ایی با طول l؛
- λ: ضریب مقاومت خطی جریان روغن؛
- l: طول آن بخش از مسیر روغن موتور برحسب mm؛
- d: قطر لوله برحسب mm2؛
- s: سرعت خطی جریان روغن برحسب mm/s؛
- g: شتاب گرانش زمین برابر با 9.81m/s2 [11]
از آنسو، از آنجا که مقاومت به جریان روغن موتور با تغییرات فشار p و دبی حجمی q مرتبط است، می توان برای هندسهایی ساده مانند یک لوله صاف و مستقیم رابطه زیر را نوشت:

بدین ترتیب و با ثابت فرض کردن مقاومت روغن به جریان یافتن در یک مسیر لوله ایی صاف داریم:

که در معادله (11):
- R: مقاومت روغن موتور به جریان یافتن درون یک مسیر لوله ایی صاف؛
- ν: ویسکوزیته سینماتیک برحسب mm2/s؛
- ρ: دانسیته مخلوط روغن موتور و ضدیخ برحسب kg/dm3؛
- l: طول لوله برحسب mm؛
- d: قطر هیدرولیک برحسب mm2 [12]
از آنجا که مقاومت به جریان بصورت گرادیان نمودار افت فشار Δp برحسب دبی حجمی روغن q در حالت پایا قابل تعریف است، و البته با عنایت به این حقیقت که رابطه افت فشار و دبی حجمی روغن موتور خطی نیست، بنابراین بهترین راه در تعیین ضابطه ایی برای مقاومت به جریان روغن موتور درون یک لوله صاف فرضی، برازش منحنی تغییرات افت فشار برحسب دبی حجمی است که در شکل 12 به نمایش درآمده است:
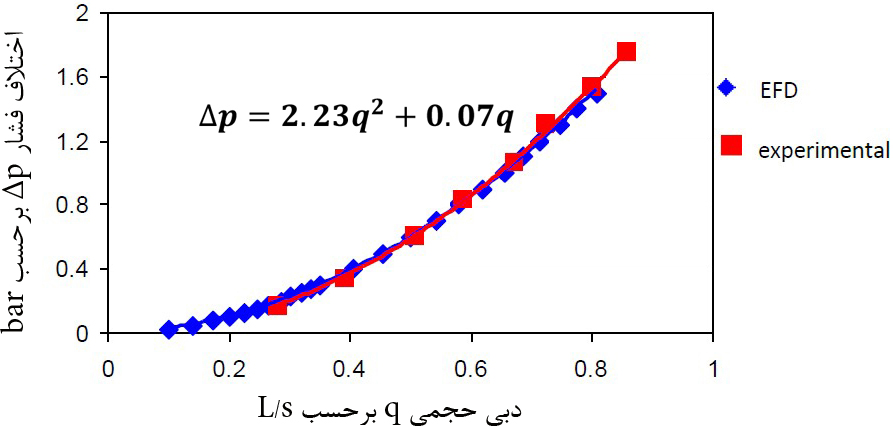
شکل 12: نحوه نمو افت فشار روغن موتور برحسب دبی حجمی در یک لوله صاف [12]
با نگاهی به معادله (11) می توان دریافت که در صورت آلوده شدن روغن موتور به ضدیخ، مقاومت روغن موتور آلوده به جریان یافتن درون یک لوله صاف مستقیما تحت تاثیر افزایش ویسکوزیته سینماتیک و دانسیته مخلوط روغن و ضدیخ قرار گرفته و بالا خواهد رفت که این افزایش حتمی منجر به کاهش دبی حجمی جریان روغن موتور آلوده به ضدیخ در مدار روغنرسانی خواهد شد که نتیجه ای جز نرسیدن یا کم رسیدن روغن به میزان لازم به برینگ ها و سایر اجزای حساس به روغنرسانی در یک موتور درونسوز نخواهد داشت.
هـ) منابع و مآخذ:
جهت اطلاع از جزییات منابع استفاده شده در این مقاله، مراجعه به نسخه چاپی این مقاله، چاپ شده در نشریه نگهداری و تعمیرات در صنایع نفت، گاز، و پتروشیمی به آدرس http://www.netsanews.ir توصیه می شود.